
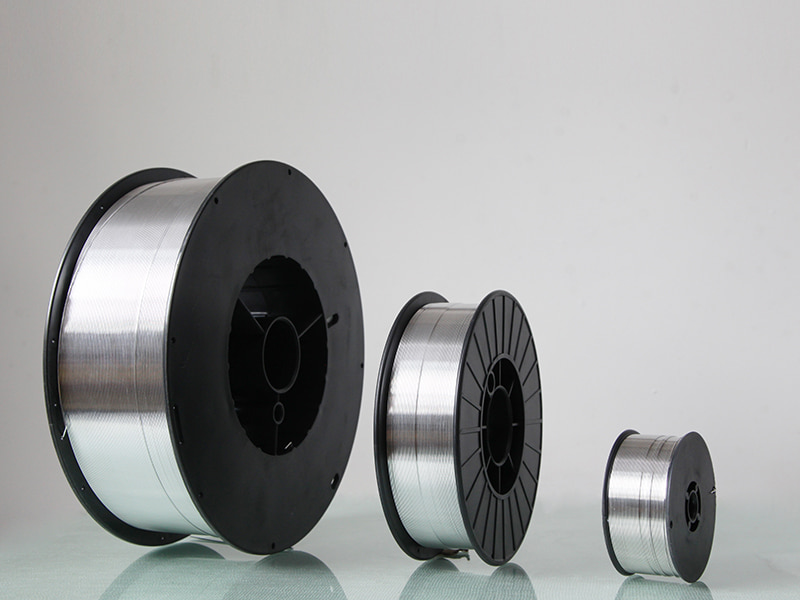


Hliníkový svařovací drát
ER5556 hliníkový svařovací drát
Ve srovnání s 5356 má 5556 více hořčíku a manganu, který má vyšší pevnost, lepší houževnatost, vyšší odolnost proti korozi a lepší svařovací výkon, doporučeno pro svařování slitin řady 5000, 6000, 7000 série, jako 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 atd..
E-mail: rich@chinayinyu.com
Kontaktujte nás
Popis výrobku
Al-Mg5Mn0,8
Hliníkový svařovací drát
Řada 5xxx · Vysoce pevná konstrukční slitina
AWS A5.10
ISO 18273
ABS
4,5–5,5 % Hořčík
0,5–1,0 % Mangan
340 MPa Pevnost v tahu
16–20 % Prodloužení

Přehled produktu
ER5556 je přídavný kov legovaný hořčíkem a manganem obsahující 4,5-5,5 % hořčíku a 0,5-1,0 % manganu. Toto složení poskytuje vyšší pevnost než ER5356 při zachování vynikající tvarovatelnosti a odolnosti proti korozi. Přídavek manganu zjemňuje strukturu zrna a zlepšuje houževnatost svarového kovu. Drát je vyroben s oholenou povrchovou úpravou pro eliminaci oxidů a zbytkových maziv. ER5556 je speciálně vyvinut pro svařování hliníkových slitin řady 5xxx, kde jsou vyžadovány vyšší mechanické vlastnosti, zejména pro konstrukční aplikace v námořním průmyslu, dopravě a průmyslu tlakových nádob.
Hlavní výhody
1
Vysoká pevnost
Mangan addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Zjemnění zrna
Kontrolovaný obsah manganu podporuje jemnou rovnoosou strukturu zrna ve svarovém návaru, zlepšuje odolnost proti únavě a snižuje praskání při tuhnutí.
3
Odolnost proti korozi
Hořčík-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Kvalita svaru
Oholená povrchová úprava s obsahem vodíku pod 0,12 ml/100 g vytváří svary radiografické kvality s minimální porézností.
Specifikace produktu
Průměry drátů 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Balení D200 (2 kg) · D300 (7 kg) · K355 (50 kg) · Odvíjecí buben (180 kg)
Stav povrchu Oholený povrch · Chemicky odmaštěný · Hloubka oxidu pod 30Å
Ochranný plyn 100% Argon (99,996%) · Ar-He 75/25 pro těžké sekce
Rozsah tavení 570 °C – 635 °C (1060 °F – 1175 °F)
Hustota 2,66 g/cm³
Limity chemického složení
Hořčík (Mg) 4,5–5,5 %
Mangan (Mn) 0,5–1,0 %
Chrom (Cr) 0,05 – 0,20 %
titan (Ti) 0,05–0,15 %
železo (Fe) 0,40 % max
hliník (Al) Rovnováha
Ostatní prvky celkem pod 0,15 %
Aplikační scénáře
Námořní struktury Lodní trupy, pobřežní plošiny, palubní vybavení, námořní stoupačky
Tlakové nádoby Svařované nádrže, chemické kontejnery, kryogenní skladovací nádoby
Doprava Kolejové vozy, nákladní přívěsy, sklápěcí nástavby, cisterny na pohonné hmoty
Konstrukční výroba Jeřábová ramena, mosty, lešení, hliníkové konstrukční prvky
Parametry svařování
Napětí: 21-25V
Proud: 130-190 A
Rychlost posuvu drátu: 4,5-7,5 m/min
Průtok argonu: 18-24 l/min
Výčnělek: 12-18 mm
Interpass Temp: pod 120 °C
Často kladené otázky
Jaké základní materiály může ER5556 svařovat?
ER5556 je určen pro svařování hliníkových slitin řady 5xxx včetně 5052, 5056, 5083, 5086, 5183 a 5556. Těmto slitinám poskytuje odpovídající mechanické vlastnosti a odolnost proti korozi.
Vyžaduje ER5556 tepelné zpracování po svařování?
Ne, ER5556 dosahuje plných mechanických vlastností ve stavu po svařování bez tepelného zpracování po svařování. Přídavek manganu zajišťuje zpevnění tuhého roztoku přímo po svařování.
Jaký ochranný plyn by měl být použit s ER5556?
Doporučuje se 100% argon (čistota 99,996 %). U profilů silnějších než 12 mm může směs Argon-Helium 75/25 zlepšit penetraci a smáčivost.
Co způsobuje poréznost při svařování s ER5556?
Pórovitost je typicky způsobena vlhkostí na povrchu drátu, kontaminovaným základním materiálem nebo nedostatečným pokrytím ochranným plynem. Zajistěte vlhkost pod 55 %, důkladně očistěte základní kov a ověřte průtok plynu.
Požadavky na skladování
Cívky skladujte v originálních vakuově uzavřených obalech při teplotě 10-35°C s relativní vlhkostí nižší než 55%. Otevřené cívky musí být spotřebovány do 96 hodin. Pro delší skladování umístěte do vyhřívané skříně při 35-45°C. Zabraňte vystavení olejové mlze, brusnému prachu nebo chemickým výparům.
Bezpečnostní opatření při manipulaci
Při manipulaci s drátem používejte čisté rukavice bez pudru. Zabraňte kontaktu s olejem, tukem nebo mlhou chladicí kapaliny. Neskladujte v blízkosti oblastí zpracování uhlíkové oceli. Po každém použití vraťte ochranný kryt na cívku. Vyměňte teflonovou vložku každých 150 kg spotřeby drátu.
ER5556 hliníkový svařovací drát
Pochází z Číny,
Marketing do světa.
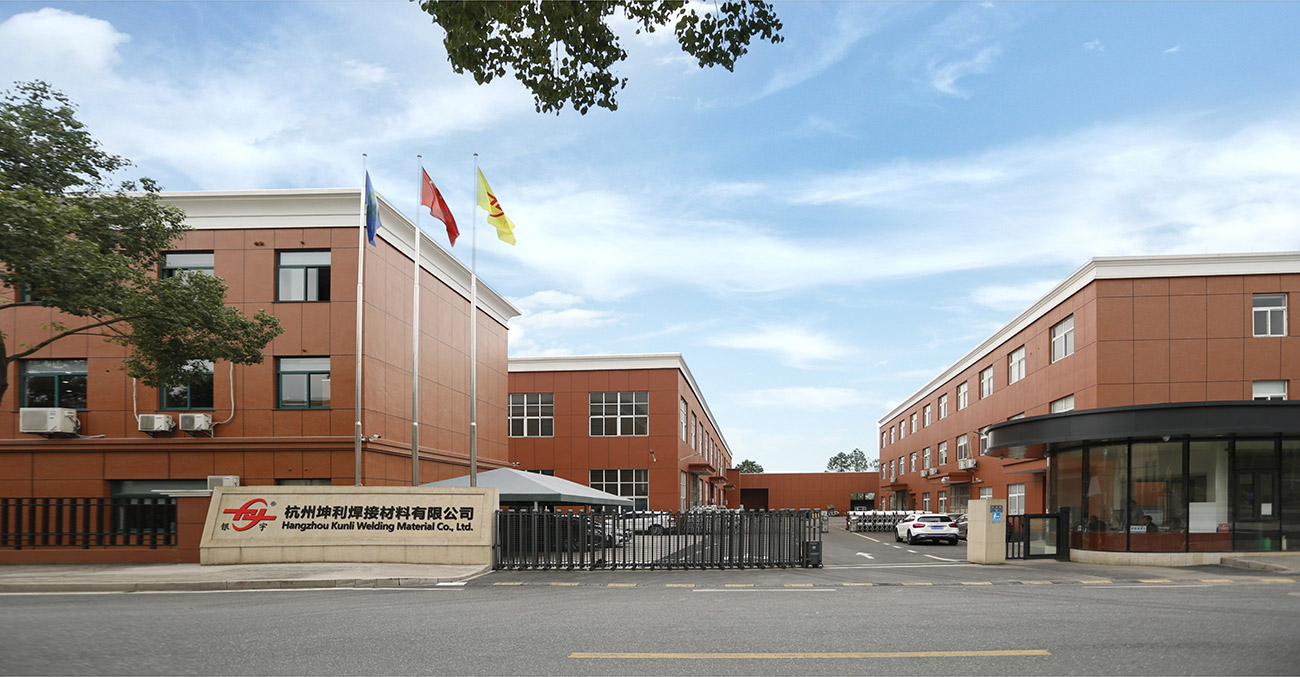
Hangzhou Kunli svařovací materiály Co., Ltd. se nachází v průmyslové zóně města Puyang,
okres Xiaoshan, Hangzhou, provincie Zhejiang. Jedná se o špičkovou technologii a vysoký výkon
Čína ER5556 hliníkový svařovací drát výrobce a
velkoobchod ER5556 hliníkový svařovací drát dodavatele. Společnost má více než 20 let zkušeností s výrobou drátů z hliníkové slitiny, s mezinárodním pokročilým zařízením na výrobu svařovacích drátů z hliníkové slitiny, kompletním testovacím zařízením, stabilním výrobním procesem a přísným systémem kontroly kvality. Vysoký výkon OEM/ODM ER5556 hliníkový svařovací drát vyráběné společností úspěšně prošly řadou mezinárodních autoritativních certifikací, jako jsou DB, CE, ABS, DNV, CCS atd.,. Máme více než 200 MT výrobní kapacity za měsíc a 50 % bylo vyvezeno do více než 30 zemí, jako jsou USA, Mexiko, jihovýchodní Asie, Japonsko, Korea, Austrálie, Nový Zéland atd.
-

30+
POUŽÍVÁ SE V SEKTORU TECHNOLOGIE TĚŽKÉHO PRŮMYSLU
-

35
LÉTA ZKUŠENOSTÍ VÝZKUMU A VÝVOJE
-

200+
DRUŽSTEVNÍ VELKÉ VÝZKUMNÉ A VÝVOJOVÉ INSTITUCE
-

20+
ZEMĚ A REGIONY GLOBÁLNÍHO OBCHODU
Pochází z Číny,
Marketing do světa.
Více než 90 % našich operátorů v terénu má odborné a technické vzdělání a dlouholeté zkušenosti se zpracováním a montáží zařízení. Právě díky tomuto jednotnému, oddanému, průkopnickému, kvalifikovanému a zkušenému týmu mohou být technologie a produkty společnosti neustále aktualizovány a vylepšovány.


BÝT V KONTAKTU
Pošlete nám zprávu
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát
::: Poslední zprávy :::
-
Why Is ER5554 Welding Wire Used for Certain Alu...
Aug 26, 2026
Svařování hliníku vypadá z dálky docela jednoduše. Materiál je lehký, snadno se tvaruje a objevuje se všude ve strukturách, kde váha a koroze skutečně záleží n...
-
What Welding Conditions Matter for 5183 Alumini...
Aug 24, 2026
Z dálky vypadá svařování hliníku dostatečně jednoduše – podávejte drát, udeřte oblouk, pohybujte se podél švu. Vstupte však do skutečné výroby a všimnete si, k...
-
How Do Aluminum Welding Wire Types Differ Acros...
Aug 19, 2026
A welder standing at a bench, staring at three spools of aluminum wire that all look nearly identical, knows exactly how confusing filler selection can get wit...
-
What Welding Defects Can 4943 Aluminum Welding ...
Aug 17, 2026
Svářeč, který ustoupí od hotového hliníkového spoje, jen aby našel póry rozptýlené po housence nebo vlasovou prasklinu podél špičky, zná tuto frustraci až příl...
-
Aluminum Welding Wire Quality Control Process E...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 marine plate begins to see porosity on eve...
-
How Aluminum Welding Wire Is Made: Full Manufac...
Aug 18, 2026
Dvě cívky svařovacího drátu mohou nést stejné označení slitiny, stejný průměr na štítku a stejnou klasifikaci AWS, přesto jedna prochází pistolí hladce, zat...
Rozšíření o průmyslové informace
Více informací o ER5556 hliníkový svařovací drát
ER5556 hliníkový svařovací drát – vysoce pevný přídavný kov Al-Mg5Mn0,8
Jako a Er5556 Aluminium Welding Wire.html výrobce , přizpůsobujeme konfiguraci produktu aplikaci, provozním limitům, rozhraním a kritériím přijetí definovaným pro každý projekt.
Hangzhou Kunli Welding Materials Co., Ltd. je specializovaná firma Výrobce hliníkového svařovacího drátu ER5556 a dodavatel z Číny, vyrábějící tento přídavný kov řady 5xxx pro konstrukční aplikace, které vyžadují vyšší pevnost než ER5356. S více než 20 lety zkušeností s výrobou drátů z hliníkové slitiny dodáváme ER5556 ve formátech MIG, TIG a bubnů do loděnic, výrobců tlakových nádob, výrobců kolejnic a nákladních vozidel a obecných konstrukčních dílen ve více než 30 zemích.
Náš ER5556 obsahuje 4,5–5,5 % hořčíku a 0,5–1,0 % manganu. Přídavek manganu zajišťuje zpevnění tuhého roztoku a zjemnění zrna, což poskytuje pevnost v tahu po svařování 340–370 MPa bez tepelného zpracování po svařování. Drát je vyroben s oholenou povrchovou úpravou pro odstranění oxidů a zbytkových maziv, přičemž obsah vodíku je udržován pod 0,12 ml/100 g pro svary v radiografické kvalitě s minimální porézností.
Produktová řada a balení
ER5556 dodáváme v průměrech a obalech nejběžněji používaných ve výrobních prostředích. Všechny cívky jsou vakuově utěsněny vysoušedlem, aby byl povrch drátu chráněn až do použití.
| Formát | Dostupné průměry | Typické balení |
|---|---|---|
| Cívky MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| TIG rovné tyče | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5,10 kg na krabici |
| Cívky | 2,4, 3,0, 3,2, 4,0 mm | 8–15 kg |
| Bubny | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
Pro automatizované linky doporučujeme cívky D200 (2 kg), D300 (7 kg) nebo K355 (50 kg) v závislosti na konfiguraci podavače. Pro velkoobjemové robotické svařovací buňky jsou k dispozici bubny.
Aplikace a přizpůsobení základního materiálu
ER5556 je určen pro svařování slitin řady 5xxx, kde jsou vyžadovány vyšší mechanické vlastnosti, a také dobře funguje na mnoha slitinách 6xxx a 7xxx. Mezi typické základní materiály patří 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 a 7005. Mezi běžné aplikace patří:
- Námořní stavby: trupy lodí, pobřežní plošiny, palubní vybavení, námořní stoupačky
- Tlakové nádoby: svařované nádrže, chemické kontejnery, kryogenní sklady
- Přeprava: železniční vozy, nákladní přívěsy, sklápěcí nástavby, cisterny s pohonnými hmotami
- Konstrukční výroba: jeřábová ramena, mosty, lešení, hliníkové komponenty
Ve srovnání s ER5356 vyšší obsah manganu v ER5556 zlepšuje pevnost a zpracovatelnost, což z něj činí preferovanou volbu pro nosné a únavově kritické svary. Nabízí také lepší odolnost proti praskání za tepla při tlustořezném nebo víceprůchodovém svařování.
Chemické složení a mechanické vlastnosti
Náš ER5556 splňuje klasifikace AWS A5.10, ISO 18273 a GB/10858 S AL 5556. Kontrolované složení zajišťuje konzistentní vlastnosti svarového kovu.
| prvek | Limit (hmotn. %) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| být | ≤0,0003 |
| Ostatní (každý) | ≤0,05 |
| Ostatní (celkem) | ≤0,15 |
Typické vlastnosti svarového spoje na základním materiálu 5456-H112: pevnost v tahu 310 MPa, mez kluzu 160 MPa, tažnost 14 %. Drát má rozsah tání 570–635 °C a hustotu 2,66 g/cm³.
Parametry svařování a ochranný plyn
Pro svařování MIG doporučujeme pro drát 1,2 mm následující počáteční parametry:
- Napětí: 21–25 V
- Proud: 130–190 A
- Rychlost posuvu drátu: 4,5–7,5 m/min
- Průtok argonu: 18–24 l/min
- Výčnělek: 12–18 mm
- Interpass teplota: pod 120°C
Pro většinu aplikací používejte 100% argon (99,996% čistota). U profilů silnějších než 12 mm zlepšuje penetraci a smáčení směs argon-helium 75/25. Drát poskytuje stabilní oblouk a dobrý vzhled housenky v širokém okně parametrů.
Kontrola kvality a dodržování předpisů
Náš ER5556 se vyrábí v naší továrně v Hangzhou s mezinárodně vyspělými výrobními linkami a kompletním testovacím zařízením. Provozujeme přísný systém kontroly kvality a získali jsme certifikace DB, CE, ABS, DNV a CCS. Naše interní laboratoř zahrnuje optickou emisní spektrometrii, metalografickou mikroskopii, tahové zkoušky a svařovací roboty pro testování postupů.
Každá výrobní šarže je testována na chemické složení, mechanické vlastnosti a svařitelnost. Poskytujeme certifikáty o zkouškách materiálu a na vyžádání kontrolní zprávy třetích stran. Naše měsíční výrobní kapacita přesahuje 200 MT, což nám umožňuje dodávat jak standardní cívky, tak zakázkové balení pro velké projekty.
Skladování a manipulace
Pro zachování kvality drátu skladujte cívky v jejich původním vakuově uzavřeném obalu při teplotě 10–35 °C s relativní vlhkostí nižší než 55 %. Po otevření použijte drát do 96 hodin. Pro delší skladování umístěte cívky do vyhřívané skříně na 35–45 °C. Vyvarujte se vystavení olejové mlze, brusnému prachu nebo chemickým výparům. Při manipulaci s drátem používejte čisté rukavice bez prášku a vyměňte teflonovou vložku ve vašem hořáku MIG každých 150 kg spotřeby drátu.
Informace, které používáme ke konfiguraci vašeho řešení
Abychom mohli připravit přesnou cenovou nabídku a doporučit správnou konfiguraci ER5556, potřebujeme následující detaily projektu:
- Základní materiál slitina a tloušťka
- Proces svařování (MIG, TIG nebo automatizovaný)
- Požadovaný průměr drátu a formát balení
- Návrh spoje a poloha svařování
- Požadavky na mechanické vlastnosti (např. pevnost v tahu, průtažnost, tažnost)
- Normy shody nebo specifikace zákazníka
- Odhadovaná měsíční nebo roční spotřeba
S těmito informacemi můžeme přizpůsobit chemii drátu, povrchovou úpravu a balení vašemu výrobnímu prostředí. Nabízíme také služby OEM/ODM pro vlastní průměry, typy cívek a značení.
Související produkty
Náš sortiment hliníkových svařovacích drátů zahrnuje další možnosti řady 5xxx, jako např Hliníkový svařovací drát ER5356 , Hliníkový svařovací drát ER5183 a hliníkový svařovací drát ER5087. Pro aplikace řady 4xxx nabízíme křemíkový hliníkový svařovací drát ER4043 a svařovací drát ER4047 hliníkové mig. Náš tým vám může pomoci vybrat správný přídavný kov pro vaši základní slitinu a servisní požadavky.
Často kladené otázky
Jaké základní materiály může ER5556 svařovat?
ER5556 je určen pro svařování hliníkových slitin řady 5xxx včetně 5052, 5056, 5083, 5086, 5183 a 5556. Těmto slitinám poskytuje odpovídající mechanické vlastnosti a odolnost proti korozi. Je také vhodný pro spojování slitin 6xxx a 7xxx v mnoha konstrukčních aplikacích.
Vyžaduje ER5556 tepelné zpracování po svařování?
Ne, ER5556 dosahuje plných mechanických vlastností ve stavu po svařování bez tepelného zpracování po svařování. Přídavek manganu zajišťuje zpevnění tuhého roztoku přímo po svařování.
Jaký ochranný plyn by měl být použit s ER5556?
Doporučuje se 100% argon (čistota 99,996 %). U profilů silnějších než 12 mm může směs Argon-Helium 75/25 zlepšit penetraci a smáčivost.
Co způsobuje poréznost při svařování s ER5556?
Pórovitost je typicky způsobena vlhkostí na povrchu drátu, kontaminovaným základním materiálem nebo nedostatečným pokrytím ochranným plynem. Zajistěte vlhkost pod 55 %, důkladně očistěte základní kov a ověřte průtok plynu.
Můžete dodat vlastní balení nebo štítky OEM?
Ano, nabízíme služby OEM/ODM. Můžeme přizpůsobit velikosti cívek, balení a značení podle vašich specifikací. Kontaktujte nás s vašimi požadavky a my vám poskytneme řešení na míru.

RYCHLÉ ODKAZY
PRODUKT
KONTAKTUJTE NÁS
-
Jianpu Road č. 2 Puyang Město Xiaoshan Okres Hangzhou Zhejiang Čína 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
