

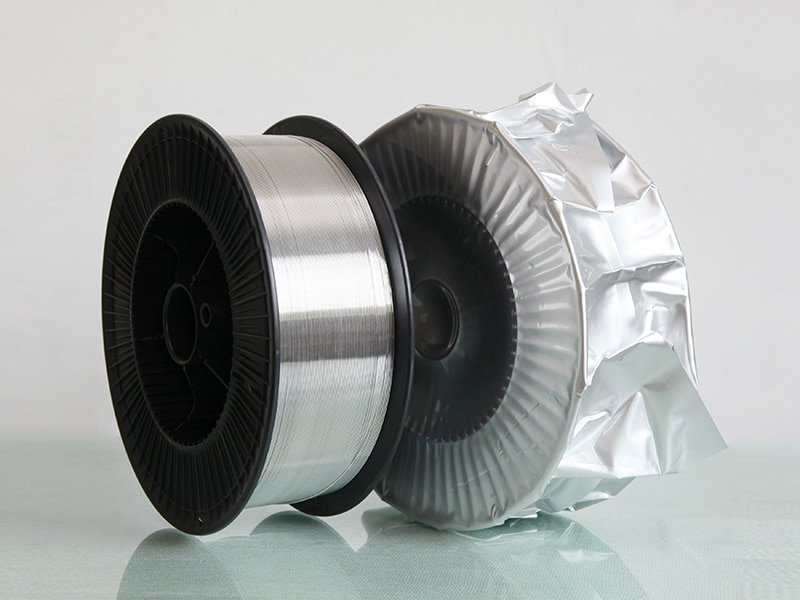
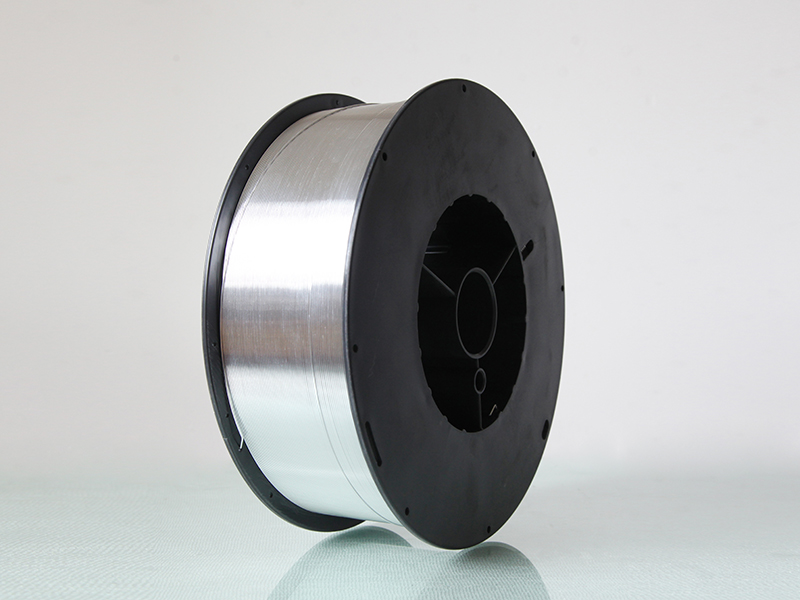
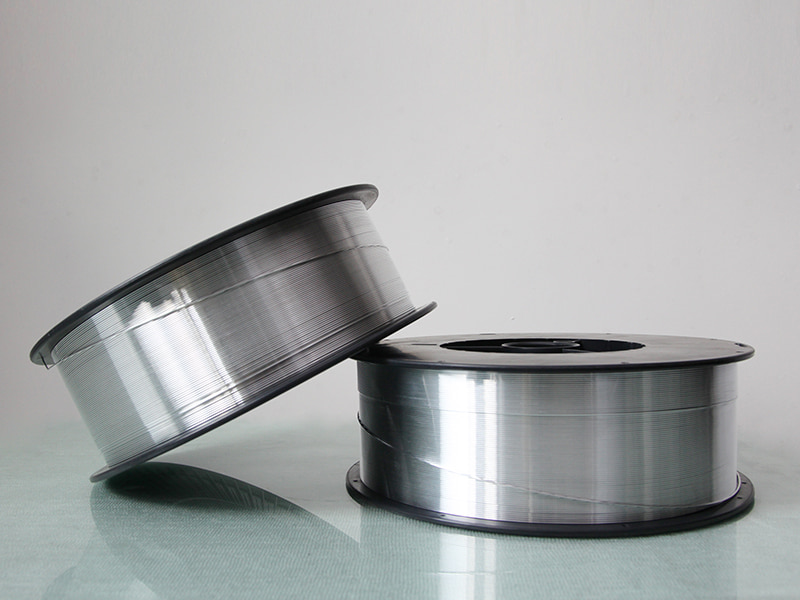
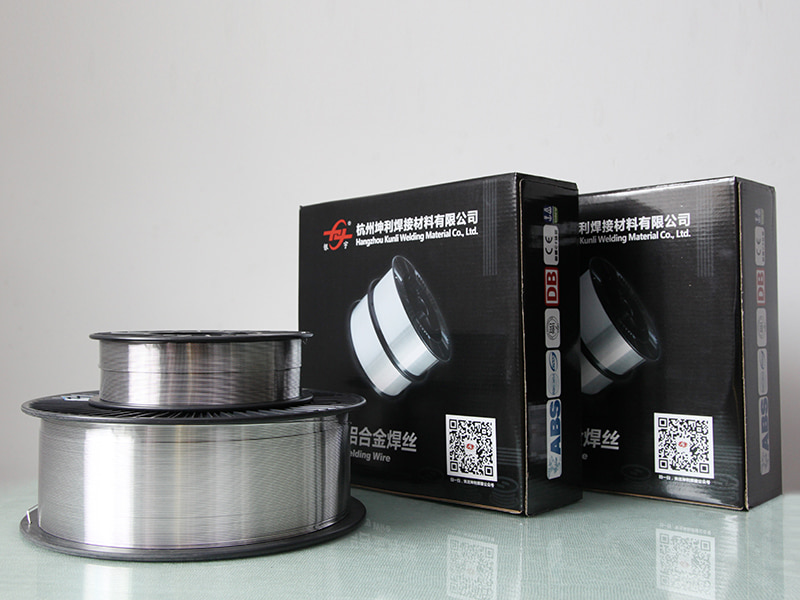
Hliníkový svařovací drát
Drát ze slitiny Al-Mg ER5154
Třída 5154, drát ze slitiny Al-Mg se používá pro opletení v koaxiálním kabelu pro stínění, s dobrým výkonem.
Hlavní aplikace: flexibilní koaxiální kabel, různé audio a video kabely, signální kabel vozidla, síťový kabel, kabel pro přenos dat atd.
E-mail: rich@chinayinyu.com
Kontaktujte nás
Popis výrobku
Al-Mg4,5Mn
ER5154 Hliníkový svařovací drát
Hořčík-manganový systém | Námořní a konstrukční třída
3,1–3,9 %
Hořčík
0,15–0,5 %
Mangan
275-320 MPa
Rozsah tahu
ER5154 je přídavný kov legovaný hořčíkem a manganem obsahující 3,1 % až 3,9 % hořčíku s kontrolovaným přídavkem manganu 0,15 % až 0,5 %. Toto složení poskytuje vyšší pevnost při svařování ve srovnání s alternativami ER4043 nebo ER5356 při spojování základních materiálů řady 5xxx. Obsah manganu zjemňuje strukturu zrna ve svarovém návaru, zlepšuje tažnost a odolnost proti únavě. ER5154 si zachovává mechanické vlastnosti při provozních teplotách od -196 °C do 65 °C a podporuje kryogenní a námořní aplikace. Slitinový systém vykazuje přirozenou stabilitu proti stárnutí bez požadavků na tepelné zpracování.
Solidus: 570 °C
Kapalina: 640 °C
Tažnost: 16-20%
Tvrdost: 75-85 HB
Technický výkonnostní rámec
M
Zachování pevnosti po svařování
Kombinace hořčíku a manganu zachovává 90-95 % pevnosti v tahu obecného kovu ve stavu po svařování. Pro konstrukční aplikace není nutné žádné umělé stárnutí po svařování.
C
Profil odolnosti proti korozi
Stabilita pasivní oxidové vrstvy při testování v solné mlze přesahuje 2000 hodin podle ASTM B117. Odolnost proti intergranulárnímu napadení v chloridových prostředích srovnatelná se základní slitinou 5154.
T
Tepelná stabilita
Zachování mechanických vlastností při zvýšených teplotách (150 °C po dobu 1000 hodin) vykazuje méně než 8% snížení konečné pevnosti v tahu.
W
Pevnost svarového kovu
Kontrolovaný obsah vodíku pod 0,12 ml na 100 g hliníku vytváří svary v radiografické kvalitě třídy I bez poréznosti středové linie nebo mikrotrhlin.
specifikační údaje
Nabídka průměru
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolerance 0 / -0,008 mm
Stav povrchu
Precizně oholené ultrazvukem odmaštěné
Zbytkové mazivo: méně než 0,003 g/kg
Systém balení
Plastová cívka D300 (7 kg) · Buben K355 (50 kg) · Výplatní nádoba (200 kg)
Vrstva navinutá s ovládáním zpětného ohybu
Certifikace
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS námořní schválení
Schváleno podle typu DNV-GL
Požadavky na stínění
100% Argon (10-25 l/min) nebo směs Ar-He (75/25)
Rosný bod pod -40°C
Katalog terénních aplikací
Námořní konstrukce
Svařované hliníkové trupy lodí, panely nástavby, plavidla pro přepravu posádky na moři, výroba nákladních tanků LNG
Kryogenní zařízení
Skladovací nádrže na kapalný zemní plyn, nádoby na přepravu kyslíku/dusíku, nízkoteplotní chemické zpracovatelské linky
Těžká doprava
Hliníkové cisternové přívěsy, násypky, korby sklápěčů, komponenty podvozků kontejnerů
Svařování konstrukcí
Mostovky, jeřábová ramena, modulární stavební systémy, seismické komponenty pro modernizaci
obranné systémy
Trupy obrněných vozidel, vybavení námořních lodí, sestavy kanystrů raket, moduly taktických mostů
Postup svařování a odstraňování problémů
Výběr parametrů
Pro drát o průměru 1,2mm: napětí 20-24V, proud 120-180A, rychlost posuvu drátu 4,5-7,5 m/min. Udržujte kontaktní špičku od pracovní vzdálenosti 12-18 mm. Použijte techniku tlačení s úhlem pojezdu 10-15 stupňů.
Společná příprava
Odstraňte povrchový oxid ze svarové zóny pomocí kartáče z nerezové oceli určeného pro hliník. Vyčistěte acetonem, abyste odstranili zbytky uhlovodíků. Pro tloušťku desky nad 8 mm předehřejte na 100-120 °C, abyste snížili rychlost chlazení.
Kontrola porozity
Zkontrolujte těsnost hadice ochranného plynu. Ověřte průtok plynu pomocí rotametru. Dráty skladujte v prostředí s kontrolovanou vlhkostí pod 55 % RH. Pokud je otvor opotřebený o více než 0,1 mm, vyměňte kontaktní hrot.
Prevence praskání
Zachováním dostatečného posuvu drátu se vyhněte konkávním profilům housenky. U omezených spojů snižte teplotu mezi průchody pod 150 °C. Pro sestavy s dlouhým švem použijte sekvenci zpětného svařování.
Problémy se stabilitou oblouku
Zkontrolujte stav drážky hnacího válce. Po 150 kg spotřeby drátu vyměňte teflonovou vložku. Zkontrolujte elektrické připojení na pracovní svorce a hořáku. Pro svislé polohy svařování použijte tvar pulzní vlny.
Kontrola po svařování
Proveďte zkoušku penetračním nátěrem na povrchové trhliny. Ultrazvukové vyšetření vnitřních defektů. Proveďte zkoušky ohybu podle specifikací AWS B4.0 pro kvalifikaci postupu.
⛭
Směrnice pro dodavatelský řetězec a skladování
Přijímání inspekce
Ověřte stav cívky a integritu vakuového těsnění. Zkontrolujte certifikát šarže pro výsledky chemické analýzy a mechanických zkoušek. Odmítněte jakýkoli obal vykazující vniknutí vlhkosti nebo fyzické poškození.
Skladové podmínky
Skladujte při teplotě 10-30°C s vlhkostí v rozmezí 30-55%. Dodržujte vzdálenost 1 m od venkovních stěn. Vyhněte se výšce stohování přesahující 4 palety. Použijte střídání inventáře „první do skladu“.
Správa životnosti
Neotevřené balení: 36 měsíců od data výroby. Otevřené cívky: při skladování v dílenském prostředí spotřebujte do 120 hodin. Pro dlouhodobé částečné cívky použijte suchou skříň při 35-45°C.
Manipulační protokol
Při vkládání drátu do podavače používejte čisté bavlněné rukavice. Zabraňte kontaktu s olejem, tukem nebo mlhou chladicí kapaliny. Nestavte cívky na špinavé podlahy dílny. Po každé směně vraťte ochranný kryt.
Všechny technické údaje představují typické hodnoty získané z kontrolovaného laboratorního testování. Skutečný výkon závisí na konkrétních parametrech svařování, stavu základního materiálu, geometrii spoje a úrovni dovedností operátora. Mechanické vlastnosti by měly být ověřeny testováním způsobilosti postupu.
Drát ze slitiny Al-Mg ER5154
Pochází z Číny,
Marketing do světa.
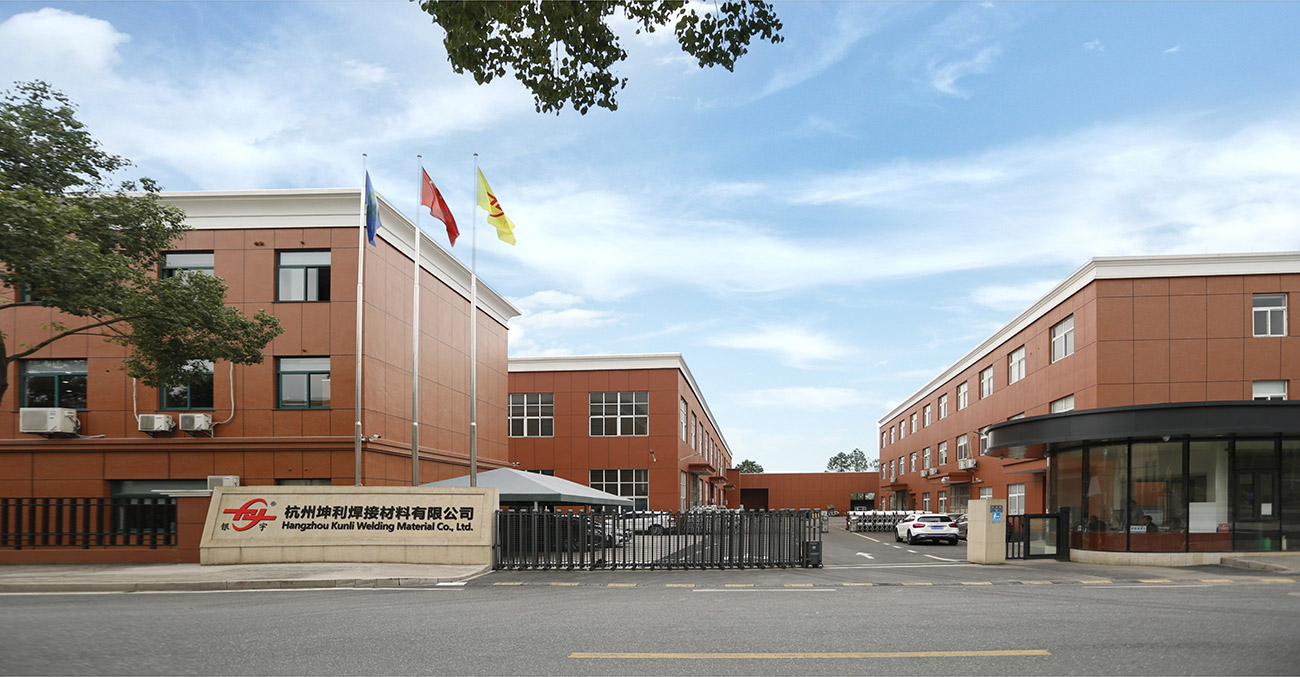
Hangzhou Kunli svařovací materiály Co., Ltd. se nachází v průmyslové zóně města Puyang,
okres Xiaoshan, Hangzhou, provincie Zhejiang. Jedná se o špičkovou technologii a vysoký výkon
Čína Drát ze slitiny Al-Mg ER5154 výrobce a
velkoobchod Drát ze slitiny Al-Mg ER5154 dodavatele. Společnost má více než 20 let zkušeností s výrobou drátů z hliníkové slitiny, s mezinárodním pokročilým zařízením na výrobu svařovacích drátů z hliníkové slitiny, kompletním testovacím zařízením, stabilním výrobním procesem a přísným systémem kontroly kvality. Vysoký výkon OEM/ODM Drát ze slitiny Al-Mg ER5154 vyráběné společností úspěšně prošly řadou mezinárodních autoritativních certifikací, jako jsou DB, CE, ABS, DNV, CCS atd.,. Máme více než 200 MT výrobní kapacity za měsíc a 50 % bylo vyvezeno do více než 30 zemí, jako jsou USA, Mexiko, jihovýchodní Asie, Japonsko, Korea, Austrálie, Nový Zéland atd.
-

30+
POUŽÍVÁ SE V SEKTORU TECHNOLOGIE TĚŽKÉHO PRŮMYSLU
-

35
LÉTA ZKUŠENOSTÍ VÝZKUMU A VÝVOJE
-

200+
DRUŽSTEVNÍ VELKÉ VÝZKUMNÉ A VÝVOJOVÉ INSTITUCE
-

20+
ZEMĚ A REGIONY GLOBÁLNÍHO OBCHODU
Pochází z Číny,
Marketing do světa.
Více než 90 % našich operátorů v terénu má odborné a technické vzdělání a dlouholeté zkušenosti se zpracováním a montáží zařízení. Právě díky tomuto jednotnému, oddanému, průkopnickému, kvalifikovanému a zkušenému týmu mohou být technologie a produkty společnosti neustále aktualizovány a vylepšovány.


BÝT V KONTAKTU
Pošlete nám zprávu
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát
::: Poslední zprávy :::
-
Why Is ER5554 Welding Wire Used for Certain Alu...
Aug 26, 2026
Svařování hliníku vypadá z dálky docela jednoduše. Materiál je lehký, snadno se tvaruje a objevuje se všude ve strukturách, kde váha a koroze skutečně záleží n...
-
What Welding Conditions Matter for 5183 Alumini...
Aug 24, 2026
Z dálky vypadá svařování hliníku dostatečně jednoduše – podávejte drát, udeřte oblouk, pohybujte se podél švu. Vstupte však do skutečné výroby a všimnete si, k...
-
How Do Aluminum Welding Wire Types Differ Acros...
Aug 19, 2026
A welder standing at a bench, staring at three spools of aluminum wire that all look nearly identical, knows exactly how confusing filler selection can get wit...
-
What Welding Defects Can 4943 Aluminum Welding ...
Aug 17, 2026
Svářeč, který ustoupí od hotového hliníkového spoje, jen aby našel póry rozptýlené po housence nebo vlasovou prasklinu podél špičky, zná tuto frustraci až příl...
-
Aluminum Welding Wire Quality Control Process E...
Aug 26, 2026
Aluminum Welding Wire Quality Control: Where Most Welding Problems Actually Start A fabricator welding 5083 marine plate begins to see porosity on eve...
-
How Aluminum Welding Wire Is Made: Full Manufac...
Aug 18, 2026
Dvě cívky svařovacího drátu mohou nést stejné označení slitiny, stejný průměr na štítku a stejnou klasifikaci AWS, přesto jedna prochází pistolí hladce, zat...
Rozšíření o průmyslové informace
Více informací o Drát ze slitiny Al-Mg ER5154
Drát ze slitiny Al-Mg ER5154 – přesný plnič pro námořní, kryogenní a strukturální svařování
Jako a Er5154 Almg Alloy Wire.html výrobce , přizpůsobujeme konfiguraci produktu aplikaci, provozním limitům, rozhraním a kritériím přijetí definovaným pro každý projekt.
Hangzhou Kunli Welding Materials Co., Ltd. je výrobcem a dodavatelem špičkových technologií drátu ze slitiny Al-Mg ER5154, navrženého pro náročné aplikace, kde nelze vyjednávat o pevnosti, odolnosti proti korozi a celistvosti svaru. S více než 20 lety zkušeností s výrobou drátů z hliníkové slitiny dodáváme tento hořčík-manganový přídavný kov do loděnic, výrobců kryogenních zařízení, výrobců těžkých přeprav a dodavatelů konstrukční oceli po celém světě.
Náš drát ER5154 splňuje normy AWS A5.10 a ISO 18273 S Al 5154 s certifikacemi včetně DB, CE, ABS, DNV a CCS. Vyrábíme více než 200 metrických tun za měsíc, přičemž 50 % exportujeme do více než 30 zemí. Jako a Velkoobchod ER5154 Al-Mg Alloy Wire Factory , kombinujeme pokročilou výrobu s přísnou kontrolou kvality, abychom zajistili konzistentní výkon jednotlivých šarží.
Přehled produktu
ER5154 je přídavný kov legovaný hořčíkem a manganem obsahující 3,1 % až 3,9 % hořčíku s kontrolovaným přídavkem manganu 0,15 % až 0,5 %. Toto složení poskytuje vyšší pevnost při svařování ve srovnání s ER4043 nebo ER5356 při spojování základních materiálů řady 5xxx. Obsah manganu zjemňuje strukturu zrna ve svarovém návaru, zlepšuje tažnost a odolnost proti únavě. ER5154 si zachovává mechanické vlastnosti při provozních teplotách od -196 °C do 65 °C a podporuje kryogenní a námořní aplikace. Slitinový systém vykazuje přirozenou stabilitu proti stárnutí bez požadavků na tepelné zpracování.
Klíčové specifikace
| Majetek | Hodnota |
|---|---|
| Hořčík (Mg) | 3,1 % – 3,9 % |
| mangan (Mn) | 0,15 % – 0,5 % |
| Rozsah tahu | 275 – 320 MPa |
| Prodloužení | 16 – 20 % |
| Tvrdost | 75 – 85 HB |
| Solidus / Liquidus | 570 °C / 640 °C |
| Nabídka průměru | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0 / -0,008 mm) |
| Stav povrchu | Precizně oholené ultrazvukem odmaštěné; zbytkové mazivo pod 0,003 g/kg |
| Balení | Plastová cívka D300 (7 kg), buben K355 (50 kg), odpadní koš (200 kg) |
| Certifikace | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Aplikace Fit
ER5154 je určen pro svařování hliníkových slitin řady 5xxx, zejména v prostředích, kde je rozhodující odolnost proti korozi a houževnatost při nízkých teplotách. Jeho obsah hořčíku je optimalizován tak, aby zabránil senzibilizaci a mezikrystalové korozi, takže je preferovanou volbou pro námořní a pobřežní struktury.
- Námořní konstrukce: Svařované hliníkové trupy lodí, panely nástavby, plavidla pro přepravu posádky na moři, výroba nákladních tanků LNG.
- Kryogenní vybavení: Skladovací nádrže na kapalný zemní plyn, nádoby na přepravu kyslíku/dusíku, nízkoteplotní chemické zpracovatelské linky.
- Těžká doprava: Hliníkové cisternové přívěsy, násypky, korby sklápěčů, komponenty podvozků kontejnerů.
- Svařování konstrukcí: Mostovky, jeřábová ramena, modulární stavební systémy, seismické komponenty pro modernizaci.
- Obranné systémy: Trupy obrněných vozidel, vybavení námořních lodí, sestavy kanystrů raket, moduly taktických mostů.
Technický výkonnostní rámec
- Zachování pevnosti po svařování: Zachovává 90-95 % pevnosti v tahu obecného kovu ve svařeném stavu; není nutné žádné umělé stárnutí po svařování.
- Profil odolnosti proti korozi: Stabilita pasivní oxidové vrstvy při testování v solné mlze přesahuje 2000 hodin podle ASTM B117; odolnost proti intergranulárnímu napadení v chloridovém prostředí srovnatelná se základní slitinou 5154.
- Tepelná stabilita: Zachování mechanických vlastností při zvýšených teplotách (150 °C po dobu 1000 hodin) vykazuje méně než 8% snížení konečné pevnosti v tahu.
- Pevnost svarového kovu: Kontrolovaný obsah vodíku pod 0,12 ml na 100 g hliníku vytváří svary v radiografické kvalitě třídy I bez poréznosti středové linie nebo mikrotrhlin.
Postup svařování a odstraňování problémů
Pro drát o průměru 1,2mm jsou typické parametry napětí 20-24V, proud 120-180A, rychlost posuvu drátu 4,5-7,5 m/min. Udržujte kontaktní špičku od pracovní vzdálenosti 12-18 mm. Použijte techniku tlačení s úhlem pojezdu 10-15 stupňů.
Příprava kloubů: Odstraňte povrchový oxid ze svarové zóny pomocí kartáče z nerezové oceli určeného pro hliník. Vyčistěte acetonem, abyste odstranili zbytky uhlovodíků. Pro tloušťku desky nad 8 mm předehřejte na 100-120 °C, abyste snížili rychlost chlazení.
Kontrola poréznosti: Zkontrolujte těsnost hadice ochranného plynu. Ověřte průtok plynu pomocí rotametru. Dráty skladujte v prostředí s kontrolovanou vlhkostí pod 55 % RH. Pokud je otvor opotřebený o více než 0,1 mm, vyměňte kontaktní hrot.
Prevence praskání: Zachováním dostatečného posuvu drátu se vyhněte konkávním profilům housenky. U omezených spojů snižte teplotu mezi průchody pod 150 °C. Pro sestavy s dlouhým švem použijte sekvenci zpětného svařování.
Problémy se stabilitou oblouku: Zkontrolujte stav drážky hnacího válce. Po 150 kg spotřeby drátu vyměňte teflonovou vložku. Zkontrolujte elektrické připojení na pracovní svorce a hořáku. Pro svislé polohy svařování použijte tvar pulzní vlny.
Kontrola po svařování: Proveďte zkoušku penetračním nátěrem na povrchové trhliny. Ultrazvukové vyšetření vnitřních defektů. Proveďte zkoušky ohybu podle specifikací AWS B4.0 pro kvalifikaci postupu.
Směrnice pro dodavatelský řetězec a skladování
Příjem kontroly: Ověřte stav cívky a integritu vakuového těsnění. Zkontrolujte certifikát šarže pro výsledky chemické analýzy a mechanických zkoušek. Odmítněte jakýkoli obal vykazující vniknutí vlhkosti nebo fyzické poškození.
Skladové podmínky: Skladujte při teplotě 10-30°C s vlhkostí v rozmezí 30-55%. Dodržujte vzdálenost 1 m od venkovních stěn. Vyhněte se výšce stohování přesahující 4 palety. Použijte střídání inventáře „první do skladu“.
Správa životnosti: Neotevřené balení: 36 měsíců od data výroby. Otevřené cívky: při skladování v dílenském prostředí spotřebujte do 120 hodin. Pro dlouhodobé částečné cívky použijte suchou skříň při 35-45°C.
Manipulační protokol: Při vkládání drátu do podavače používejte čisté bavlněné rukavice. Zabraňte kontaktu s olejem, tukem nebo mlhou chladicí kapaliny. Nestavte cívky na špinavé podlahy dílny. Po každé směně vraťte ochranný kryt.
Zajištění kvality a dodržování předpisů
Naše výrobní zařízení je vybaveno mezinárodně vyspělými výrobními linkami a kompletní zkušební laboratoří, včetně optického emisního spektrografu SHIMADZU PDA 5500, metalografického mikroskopu LEICA DM2550 a robotického systému OTC A-V6 Welding. Každá šarže prochází analýzou chemického složení, mechanickým testováním a ověřením svařovacího výkonu, aby byla zajištěna shoda s AWS A5.10 a ISO 18273.
Jsme držiteli certifikací včetně DB, CE, ABS, DNV a CCS a náš systém řízení kvality je certifikován ISO9001, ISO14000 a ISO18001. Naše úzká spolupráce s Pekingským výzkumným ústavem neželezných kovů a Central South University podporuje neustálý vývoj slitin a optimalizaci procesů.
Informace, které používáme ke konfiguraci vašeho řešení
K přípravě přesné nabídky a konfigurace produktu potřebujeme následující detaily projektu:
- Třída a tloušťka základního materiálu
- Proces svařování (MIG, TIG nebo automatizovaný)
- Požadovaný průměr a preference balení
- Aplikační prostředí (námořní, kryogenní, strukturální atd.)
- Objem výroby a harmonogram dodávek
- Jakékoli specifické požadavky na certifikaci nebo dokumentaci
Náš technický tým doporučí optimální druh drátu a balení, aby odpovídaly vašim svařovacím parametrům a standardům kvality.
Související produkty
Prozkoumejte naši celou řadu hliníkových svařovacích drátů a najděte tu správnou shodu pro vaši aplikaci:
- Hliníkový svařovací drát ER5356 – Vyšší hořčík pro větší pevnost
- Hliníkový svařovací drát ER5183 – Pro řadu 5xxx se zvýšenou houževnatostí
- Hliníkový svařovací drát ER5087 – Vysoce pevný plnivo pro námořní konstrukce
- ER4043 silikonový hliníkový svařovací drát – pro řadu 6xxx a opravy odlitků
Nejčastější dotazy
Jaký je rozdíl mezi ER5154 a ER5356?
ER5154 má nižší obsah hořčíku (3,1-3,9 %) ve srovnání s ER5356 (4,5-5,5 %), nabízí vynikající odolnost proti mezikrystalové korozi a lepší stabilitu při teplotách nad 65 °C. ER5356 poskytuje vyšší pevnost v tahu, ale je náchylnější k senzibilizaci v mořském prostředí.
Lze ER5154 použít pro kryogenní aplikace?
Ano, ER5154 si zachovává mechanické vlastnosti až do -196 °C, takže je vhodný pro nádrže LNG a další kryogenní zařízení. Jeho houževnatost při nízkých teplotách a odolnost proti korozi jsou klíčové výhody.
Jaké možnosti balení jsou k dispozici?
Nabízíme plastové cívky D300 (7 kg), sudy K355 (50 kg) a odvalovací koše (200 kg). Vlastní balení může být uspořádáno na základě vašich výrobních potřeb.
Jak zajistíte stálou kvalitu?
Každá šarže je testována v naší vlastní laboratoři na chemické složení, mechanické vlastnosti a svařovací výkon. Udržujeme také přísnou procesní kontrolu a sledovatelnost od surovin až po hotový výrobek.
Jaká je typická dodací lhůta?
Dodací lhůta závisí na množství objednávky a specifikacích. Standardní velikosti a balení obvykle odesíláme do 2-3 týdnů po potvrzení objednávky. Pro konkrétní dodací lhůty nás prosím kontaktujte.

RYCHLÉ ODKAZY
PRODUKT
KONTAKTUJTE NÁS
-
Jianpu Road č. 2 Puyang Město Xiaoshan Okres Hangzhou Zhejiang Čína 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
