
Vlastní svařovací drát z hliníkové slitiny: Klíčové specifikace pro OEM aplikace
Svařovací technik OEM, který získává přídavný kov pro program výroby kolejnic, nemůže ověřit vlastní svařovací drát z hliníkové slitiny metodou pokusů a omylů. Každá cívka, která vstupuje do výroby, musí splňovat zdokumentované složení slitiny, dodržovat definovanou toleranci průměru, podávat bez přerušení robotickým zařízením a dodávat se sledovatelností na úrovni šarže. Specifikace zapsané v objednávce rozhodují o tom, zda první svar projde kvalifikací nebo první směna skončí přepracováním.
Vlastní svařovací drát z hliníkové slitiny je přídavný kov vyrobený podle kupujícím specifikované klasifikace AWS, chemického složení, průměru, konfigurace balení a standardu kvality pro definovaný svařovací proces a konstrukční aplikaci. Nákupní týmy OEM hodnotí drát jako vstup do procesu s měřitelnými důsledky pro dobu cyklu, rychlost přepracování a certifikaci konečného produktu, nikoli jako komoditu.
Vlastní svařovací drát z hliníkové slitiny je přídavný kov se specifikovanou klasifikací slitiny, kontrolovanou chemií, ověřenými mechanickými vlastnostmi a definovaným obalem, vyrobený tak, aby splňoval kvalifikační a výrobní požadavky OEM.
Rozhodnutí o slitině: Přizpůsobení chemie drátu základnímu kovu a povinnosti
První specifikací zámků OEM je klasifikace slitin, protože určuje rozsah chemického složení a mechanickou obálku návaru.
Výběr nesprávné chemie slitiny je nejčastější příčinou praskání svaru, nedostatků pevnosti a korozních poruch při výrobě hliníku. Systém výplně musí odpovídat základní slitině, provoznímu prostředí a požadavkům po svařování, jako je eloxování nebo tepelné zpracování. Volba slitiny také ovlivňuje svařovací proces: pulzní MIG, přenos stříkáním a TIG každý ukládá jinou hustotu proudu a podmínky chlazení na stejnou chemii plniva.
| Klasifikace | Primární prvky | Typické základní slitiny | Pevnost jako při svařování | Hlavní omezení |
| ER4043 | Al-Si 5 % | 6061, 6063, 3003 | Mírný | Nižší pevnost ve spojích 5xxx |
| ER4943 | Al-Si 5 % Mg | 6061 strukturální | Vyšší než 4043 | Vyšší jednotkové náklady |
| ER5356 | Al-Mg 5% | 5052, 5083, 6061 | Vysoká | Ne pro provoz při zvýšené teplotě |
| ER5183 | Al-Mg 4,5 % Mn | 5083, 5086 | Vysoká | Vyžaduje vyšší sílu posuvu |
| ER5087 | Al-Mg 4,5 % Zr | Vysoká-strength structures | Vysokáest in 5xxx | Zirkonium premium |
Pro OEM svařování extruze 6061-T6 zůstává ER4043 výchozím nastavením, protože má odolnost proti prasklinám při tuhnutí a hladký profil housenky. Pokud musí svařovaná sestava nést zatížení bez tepelného zpracování po svařování, je bezpečnější specifikace ER4943 nebo slitina řady 5xxx.
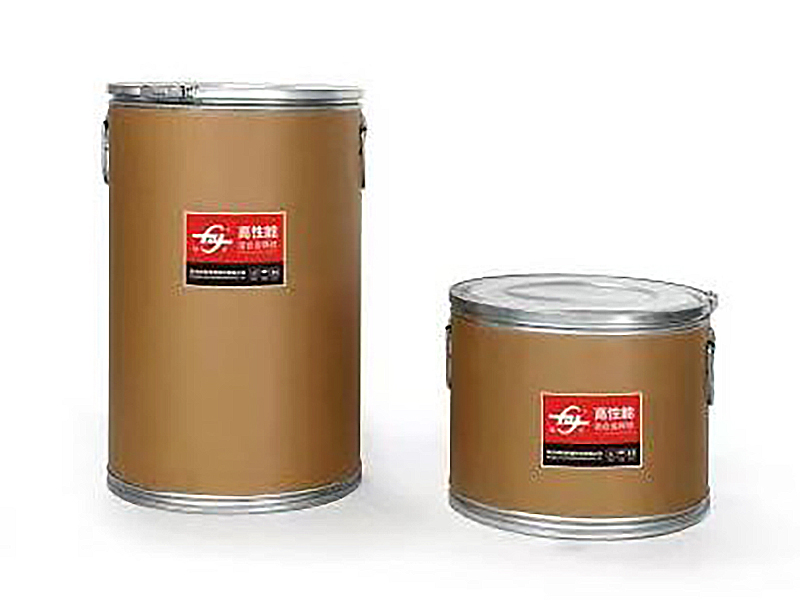 ER4043 silikonový hliníkový svařovací drát pro 6061 výlisky Toto 5% silikonové plnivo nabízí dobrou tekutost a odolnost proti praskání, což odpovídá výchozí volbě pro svařování 6061-T6 bez tepelného zpracování po svařování. Jeho široká kompatibilita s běžnými slitinami z něj činí praktický základ pro OEM sestavy. Zobrazit produkt →
Tolerance průměru, obsazení a šroubovice: Skryté proměnné
Tolerance průměru, odlitek a šroubovice jsou fyzikální specifikace, které oddělují drát výrobní kvality od materiálu laboratorní kvality.
Linka OEM provozující robotický MIG rychlostí 12 metrů za minutu podávání drátu nemůže absorbovat kolísání průměru 0,05 mm. Změna posouvá hustotu proudu, stabilitu oblouku a profil průniku. AWS A5.10 nastavuje toleranci průměru na plus nebo mínus 0,01 mm pro průměr drátu do 1,6 mm; zakázkoví dodavatelé, kteří drží toto pásmo, poskytují konzistentní chování oblouku během směn.
- Průměr: 0,8 mm, 1,0 mm, 1,2 mm a 1,6 mm jsou standardní velikosti čar OEM; tolerance na AWS A5.10 je /- 0,01 mm.
- Odlitek: přirozený průměr smyčky po uvolnění drátu, regulovaný mezi 100 mm a 450 mm v závislosti na slitině a průměru.
- Šroubovice: vertikální stoupání lité smyčky, maximálně 25 mm; nadměrná šroubovice způsobuje nepravidelnou polohu oblouku a zpětné hoření.
Zprávy z terénu od výrobců zařízení a dodavatelů přídavných kovů připisují zhruba 60 procent přerušení přívodu MIG na hliníkových linkách odchylkám odlitků a šroubovice, nikoli chemii drátu.
Před schválením vlastního zdroje drátu by si výrobci OEM měli vyžádat měření odlitku a šroubovice ze stejné výrobní cívky, která bude napájet zkušební linku. Vizuální kontrola na kontaktním hrotu není specifikací.
Kvalita povrchu a podávatelnost: Kde se rodí náklady na přepracování
Stav povrchu určuje, zda drát dosáhne oblouku čistě a zda nános zůstane bez pórů.
Hliníkový drát nese přirozený oxidový film, který je tvrdší než základní kov a má vyšší bod tání. Pokud na povrchu zůstanou zbytky taženého maziva, vlhkosti nebo oxidů, svarová lázeň absorbuje vodík a vytvoří se poréznost. Zakázkový drát z řízené výrobní linky je tažen se specifickou chemií maziva, očištěn a navíjen za kontrolovaných podmínek, aby byl povrch opakovatelný.
Řízený povrchový drát
Konzistentní podávání, stabilní oblouk, minimální rozstřik a pórovitost pod 2 póry na 100 mm svaru při radiografickém testování.
Nekontrolovaný povrchový drát
Nepravidelné podávání, nestabilita oblouku, shluky poréznosti, rychlejší opotřebení kontaktních hrotů a neplánované odstávky linky.
OEM svařovny, které přešly z nejlevnějšího importovaného drátu na zakázkovou specifikaci s kontrolovanou kvalitou povrchu, hlásí snížení přepracování o 15 až 30 procent na hliníkových MIG linkách, na základě výrobních údajů zveřejněných čínskými výrobci slitinových drátů. U námořních a automobilových linek s ER5356 stejná disciplína povrchu přímo ovlivňuje korozní vlastnosti slané vody a únavovou životnost svařované sestavy.
 Hliníkový svařovací drát ER5356 pro námořní a automobilové linky Tento drát s 5 % hořčíku poskytuje vysokou pevnost a odolnost proti korozi, vhodný pro slitiny 5xxx, 6xxx a 7xxx. Jeho kontrolovaná kvalita povrchu pomáhá redukovat přepracování a podporuje výkon ve slané vodě v náročných svařovaných konstrukcích. Zobrazit produkt →
Kvalita povrchu není na certifikátu o analýze vidět. Je ověřeno údaji o síle posuvu, protokoly stability oblouku a porézností u prvního výrobního dílu.
Certifikace, sledovatelnost a kvalifikace dodavatele OEM
Certifikace a sledovatelnost šarže jsou důkazem, který OEM potřebuje k ověření, že drát na cívce odpovídá drátu v nákupní objednávce.
Každá výrobní šarže svařovacího drátu z hliníkové slitiny na zakázku by měla být dodána se zkušební zprávou válcovny uvádějící chemické složení, mechanické vlastnosti a příslušnou klasifikaci AWS. RFQ by měla odkazovat na kompletní sadu specifikací hliníkového svařovacího drátu definovanou programem, nikoli pouze na název slitiny na výkresu.
| Certifikace | Rozsah | Typický spouštěč OEM |
| DB | Schválení německých drah | Výroba skříní kolejových vozidel |
| CE | Shoda EU | Zařízení vyvážené do Evropy |
| ABS | American Bureau of Shipping | Námořní stavby a pobřežní |
| DNV | Det Norske Veritas | Stavba lodí a námořní svařování |
| CCS | Čínská klasifikační společnost | Plavidla klasifikovaná v Číně |
Hangzhou Kunli Welding Materials Co., Ltd., výrobce s více než 20 lety zkušeností s výrobou drátů z hliníkové slitiny, je držitelem schválení DB, CE, ABS, DNV a CCS a prošel kvalifikačními audity pro dodavatelské řetězce CRRC a Maersk. Tento záznam znamená, že jeho vlastní drátěné programy byly posouzeny podle skutečných systémů kvality OEM, nejen s interní dokumentací kontroly kvality.
Dodavatel drátu s certifikací OEM dodává více než jen produkt: poskytuje důkazy. Sledovatelnost šarže, uchovávané vzorky a záznamy procesu připravené na audit jsou součástí zakoupené položky.
Závazky týkající se balení, navíjení a objemu
Balení je specifikací procesu, nikoli následným logistickým nápadem, protože nesprávná cívka nebo vzor navíjení zastaví automatizovanou linku.
Robotická buňka OEM je konfigurována kolem velikosti cívky, odvíjecího mechanismu a systému podávání drátu. Pokud zákaznický drát dorazí na nesprávné přírubě nebo s odlitkem, který neodpovídá nastavení rovnačky, linka se zastaví. Specifikace balení na technickém výkresu musí zahrnovat typ cívky, vzor vinutí, počet vrstev a limity spojů na cívku.
- Cívky D200 a D300: standard pro ruční a robotické MIG, 2 až 6 kg na cívku.
- Balení do sudů a sudů: 50 až 150 kg pro velkoobjemové automatizované linky.
- Výplatní balení: až 250 kg kontinuálního posuvu pro svařování v loděnici a v terénu.
Objemová spolehlivost je druhá polovina rovnice balení. Dodavatel s více než 2 500 tunami roční kapacity drátů z hliníkové slitiny a více než 200 tunami měsíční produkce může uzavřít víceměsíční rámcové smlouvy, aniž by nutil výrobce OEM k nákupu na spotovém trhu. Tato vyrovnávací paměť přímo snižuje riziko dodávek u programů s nepřetržitými směnami.
20
let zkušeností s výrobou drátů z hliníkové slitiny
2500 t
roční výrobní kapacita pro slitinový drát
30
země přijímající exportní zásilky
Náhrada importu: Strategický posun ve výrobě vlastních slitinových drátů
Ekonomika a riziko dodací lhůty dováženého hliníkového svařovacího drátu posunuly OEM programy směrem ke kvalifikovaným domácím zakázkovým dodavatelům.
Importovaný prémiový drát přináší delší dodací lhůty, vyšší logistické náklady a pomalejší smyčku technické zpětné vazby. Zakázkový výrobce drátu ze slitiny může upravit specifikaci, spustit zkušební výrobu a stabilizovat dodávku během týdnů. Historie produktů Hangzhou Kunli se řídí tímto vzorem: její dráty nahradily dovážené vysoce výkonné hliníkové svařovací materiály v domácích programech poté, co prošly stejnými kvalifikačními branami jako zahraniční držitelé. Výrobní základna společnosti v okrese Xiaoshan zaměstnává pracovní sílu, v níž má více než 90 procent operátorů linek technické vzdělání, a její výzkumná a vývojová spolupráce s Pekingským Všeobecným výzkumným ústavem pro neželezné kovy a Central South University podporuje nepřetržité zušlechťování slitin.
Typická pevnost v tahu jako při svařování podle vlastní klasifikace svařovacího drátu z hliníkové slitiny
U programů OEM, které potřebují vlastní svařovací drát z hliníkové slitiny s konzistentními mechanickými vlastnostmi ve více sériích, zkracuje spolupráce s certifikovaným domácím dodavatelem kvalifikační smyčku a udržuje technické vlastnictví blíže k lince. Z tohoto modelu nejvíce těží aplikace 5xxx s vysokou pevností, včetně konstrukcí kolejových vozidel a námořních sestav, protože kvalifikované procesní okno dodavatele se stává výchozím bodem OEM.
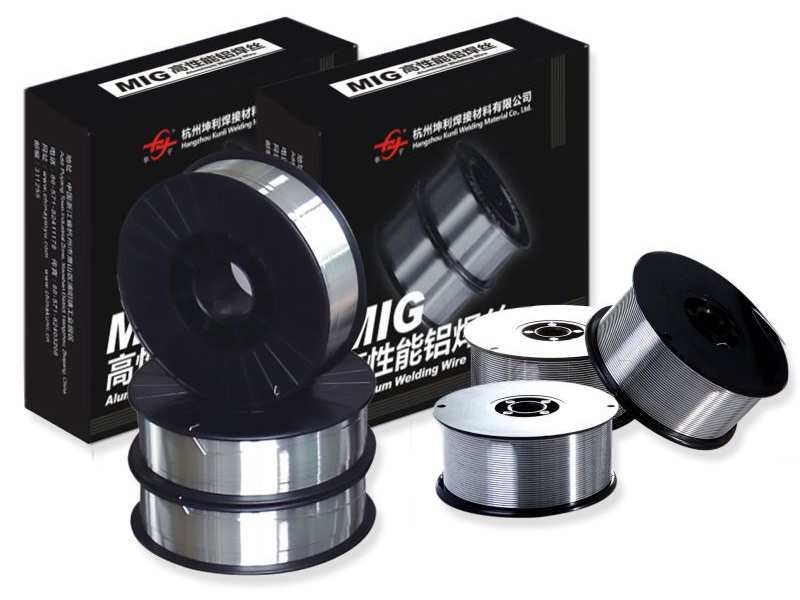 Hliníkový svařovací drát ER5183 pro vysoce pevné námořní a železniční lodě Toto 4,5% hořčíkové plnivo poskytuje vyšší pevnost při svařování než ER5356, s vynikající odolností proti korozi v mořské vodě a kryogenní houževnatostí. Vyhovuje 5083 a dalším slitinám 5xxx/6xxx/7xxx v železničních, námořních a tlakových nádobách. Zobrazit produkt →
Často kladené otázky
Jaké tolerance průměru by měli OEM specifikovat pro vlastní svařovací drát z hliníkové slitiny?
AWS A5.10 umožňuje plus minus 0,01 mm pro průměr drátu do 1,6 mm. Objednávky OEM by měly výslovně uvádět toleranci a vyžadovat zprávu o měření pro každou výrobní šarži, protože drift průměru mění hustotu proudu a stabilitu oblouku na automatizovaných linkách.
Jak odlitek a šroubovice ovlivňují robotické svařování MIG?
Odlitek a šroubovice řídí chování drátu mezi cívkou a kontaktním hrotem. Nadměrná šroubovice obíhá drát, což způsobuje nepravidelnou polohu oblouku, zpětné hoření a předčasné opotřebení hrotu. U robotických buněk OEM udržujte odlitek mezi 100 a 450 mm a šroubovici pod 25 mm.
Které certifikace by měl OEM ověřit před kvalifikací dodavatele hliníkového svařovacího drátu?
U námořních, železničních a exportních programů ověřte schválení ABS, DNV, CCS a DB plus shodu CE tam, kde konečný produkt vstupuje na trh EU. Dodavatel by měl také poskytnout zprávy o zkouškách válcovny na úrovni šarže s údaji o chemickém složení a mechanických vlastnostech pro každou dodanou šarži drátu.
Jaké minimální množství objednávek může vlastní dodavatel slitinového drátu podporovat?
Zakázkoví dodavatelé s více než 200 tunami měsíční kapacity mohou podporovat zkušební cívky o hmotnosti 5 až 10 kg pro kvalifikaci linky a objemy výroby stovek kilogramů na slitinu za měsíc na základě rámcových dohod. Specifikace cívky a balení je často větším omezením než chemie slitin.
NEXT:Specifikace hliníkového svařovacího drátu: Klíčové parametry, které je třeba zahrnout do vašich RFQ
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát

