
Proč má hliníkový svařovací drát ER5183 dobrý výkon na 5083
Když je třeba spojit hliníkové díly, výplňový drát má přímou souvislost s tím, jak se hotový spoj chová. Volba není jen otázkou výběru drátu, který se může při svařování roztavit. Složení základního kovu, stav spoje, svařovací proces a způsob zacházení s drátem před použitím, to vše může ovlivnit výsledek.
To je zvláště důležité při práci s hliníkem 5083. Je široce spojován s aplikacemi, kde záleží na pevnosti a odolnosti vůči korozi, takže výplňový materiál musí odpovídat charakteristikám základního kovu. Pro tento typ práce je běžně zvažován hliníkový svařovací drát ER5183, protože jeho složení je vhodné pro hliníkové slitiny s relativně vysokým obsahem hořčíku.
Vztah mezi výplňovým drátem a 5083 je proto více než jen jednoduché sladění produktu. Materiálové složení, průměr drátu, podmínky stínění, čistota povrchu, skladování a kontrola výroby, to vše může ovlivnit proces svařování. Souhrnný pohled na tyto faktory poskytuje jasnější obrázek o tom, proč se ER5183 používá s 5083 a co může ovlivnit jeho výkon během výroby.
Proč je ER5183 vhodný pro svařování hliníku 5083
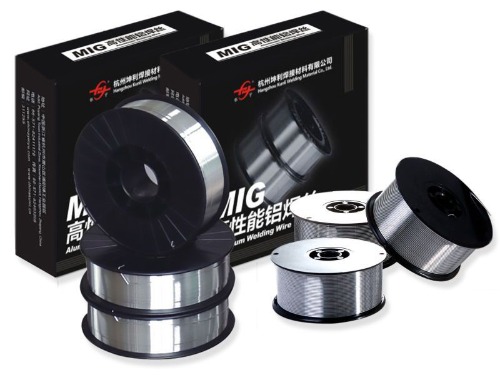
Spojení mezi ER5183 a 5083 začíná jejich materiálovými charakteristikami. Oba jsou hliníkové slitiny spojené s hořčíkem jako důležitým legujícím prvkem. Díky tomu je přídavný materiál kompatibilní s obecnými požadavky na svařování hliníku s vysokým obsahem hořčíku.
Přídavný drát musí vytvořit svarový kov, který spolupracuje s okolním základním kovem. Pokud je složení plniva špatně sladěno, hotový spoj nemusí poskytovat vlastnosti očekávané od původního materiálu. U 5083 pomáhá volba plniva obsahujícího hořčík udržovat vhodný vztah mezi oblastí svaru a základním materiálem.
Při posuzování tohoto zápasu je třeba vzít v úvahu několik faktorů:
| Ohleduplnost | Proč na tom záleží |
| Složení obecných kovů | Ovlivňuje výběr výplňového materiálu |
| Obsah hořčíku | Ovlivňuje vlastnosti svarového kovu |
| Korozní prostředí | Může ovlivnit výběr plniva |
| Společné požadavky | Ovlivněte způsob svařování a výběr materiálu |
| Stav povrchu | Může ovlivnit konzistenci svaru |
Dalším bodem je, že svařování lokálně mění materiál. Oblast kolem spoje se zahřívá, taví a ochlazuje, takže svarový kov se nechová jednoduše jako nedotčená část základního kovu. Volba plniva s kompatibilním složením pomáhá snížit zbytečné rozdíly mezi svarem a okolním hliníkem.
Z tohoto důvodu je hliníkový svařovací drát ER5183 často spojován se svařováním 5083, kde vlastnosti hotového spoje musí zůstat kompatibilní s charakteristikami základního materiálu.
Jak obsah hořčíku ovlivňuje výkon svařování ER5183
Hořčík hraje důležitou roli v chování slitin hliníku a hořčíku. V přídavném drátu jeho přítomnost ovlivňuje vlastnosti kovu vytvořeného v oblasti svaru.
Množství hořčíku nelze vidět odděleně od zbytku složení slitiny. Svařovací drát se vyrábí s definovaným materiálovým rozsahem, takže jeho chování zůstává konzistentní u každé šarže. Změny ve složení mohou ovlivnit chování roztaveného kovu i vlastnosti ochlazeného svaru.
U ER5183 přispívá hořčík k vlastnostem očekávaným od plniva určeného pro slitiny hliníku s vysokým obsahem hořčíku. To je jeden z důvodů, proč se to bere v úvahu při svařování materiálů, jako je 5083.
Přidávání nebo kontrola hořčíku však není jen o zvýšení jednoho prvku. Na celkovém vyvážení slitiny záleží. Stav hotového drátu a svarového kovu mohou ovlivnit i další prvky a nečistoty.
Při výrobě proto musí výrobci věnovat pozornost:
- Konzistence surovin
- Složení slitiny
- Podmínky tavení a zpracování
- Čistota materiálu
- Konečný stav drátu
Stejný princip platí při svařování. Pokud je přídavný drát kontaminován nebo je s ním nesprávně zacházeno, jeho zamýšlené materiálové vlastnosti se nemusí promítnout do konzistentního procesu svařování.
Z praktického hlediska role hořčíku pomáhá vysvětlit, proč je hliníkový svařovací drát ER5183 považován za 5083 spíše než zacházet se všemi hliníkovými svařovacími dráty jako se zaměnitelnými materiály.
Proč při použití ER5183 záleží na průměru drátu
Průměr drátu je poměrně jednoduchá specifikace, ale může ovlivnit, jak je proces svařování řízen. Menší nebo větší drát se při průchodu svařovacím zařízením nechová úplně stejně.
Zvolený průměr souvisí se svařovacím zařízením, provedením spoje, tloušťkou materiálu a pracovní polohou. Drát, který není dobře přizpůsoben nastavení, může ztížit podávání nebo ovládání oblouku.
Průměr drátu může ovlivnit několik praktických aspektů:
- Jak stabilně je drát podáván
- Kolik výplňového materiálu vstupuje do spáry
- Jak operátor řídí svar
- Jak snadno drát prochází zařízením
- Jak je třeba upravit nastavení svařování
Při svařování hliníku si stav podávání zaslouží zvláštní pozornost, protože hliníkový drát je relativně měkký. Špatně nastavená dráha podávání, nadměrný odpor nebo nevhodná kontaktní součást mohou ovlivnit, jak hladce drát dosáhne do oblasti svařování.
Důležitý je také stav cívky. Pokud je drát navinut nerovnoměrně nebo se během manipulace poškodí, mohou se objevit problémy s podáváním, i když je nominální průměr drátu vhodný.
Výběr průměru hliníkového svařovacího drátu ER5183 by proto měl být zvažován společně se svařovacím zařízením a spojem spíše než jako samostatné rozhodnutí o nákupu.
Jak ochranný plyn a nastavení svařování ovlivňují ER5183
Jakmile jsou vybrány přídavný drát a základní kov, stanou se důležité okolní podmínky svařování. Hliník při zahřátí snadno reaguje s okolní atmosférou, takže oblast svařování potřebuje vhodnou ochranu.
Ochranný plyn pomáhá oddělit oblast roztaveného sváru od okolního vzduchu. Pokud je pokrytí plynem narušeno, svar se může stát náchylnější ke kontaminaci. Průtok plynu, poloha hořáku, netěsnosti, průvan a stav zařízení pro dodávku plynu, to vše může ovlivnit ochranu kolem spoje.
Nastavení svařování musí také spolupracovat. Proud, napětí, posuv drátu, rychlost pojezdu a pohyb hořáku nejsou nezávislé ovládací prvky. Změna jednoho nastavení může změnit chování ostatních.
Pokud je například drát přiváděn rychlostí, která neodpovídá podmínkám svařování, oblouk se může stát nestabilním. Pokud se hořák pohybuje příliš rychle, spoj nemusí přijímat dostatek tepla nebo výplňového materiálu. Příliš pomalý pohyb může způsobit nadměrné teplo v místní oblasti.
Konzistentní proces obvykle závisí na kontrole několika věcí současně:
- Svařovací zařízení je správně seřízeno.
- Ochranný plyn se bez přerušení dostává do oblasti svařování.
- Drát se pohybuje po podávací dráze hladce.
- Spárové plochy jsou řádně připraveny.
- Pohyb pochodně zůstává přiměřeně konzistentní.
Na těchto podmínkách záleží, protože Aluminium Welding Wire ER5183 nedokáže kompenzovat každý problém vzniklý nevhodným nastavením zařízení nebo špatnou přípravou spoje.
Proč může dojít k poréznosti u hliníkového svařovacího drátu ER5183
Pórovitost je jedním z problémů, které mohou přitahovat pozornost při svařování hliníku. Malé plynové kapsy se mohou tvořit ve svarovém kovu, když se nežádoucí plyn zachytí, když se roztavený materiál ochladí.
Plnicí drát je pouze jedním možným zdrojem problémů. K problému může přispět také vlhkost, olej, špína, nečistý povrch základny nebo nedostatečné stínění.
Když se objeví porézní svar, je třeba vzít v úvahu okolní prostředí. Drát, který byl vystaven znečištění, se může chovat jinak než čistý materiál. Totéž platí pro základní kov. Povrchové usazeniny se mohou dostat do oblasti svařování a narušovat proces.
Mezi běžné prostory ke kontrole patří:
- Povrch drátu
- Základní kovový povrch
- Podmínky skladování
- Zásobování plynem
- Zařízení pro dodávku plynu
- Společná příprava
- Svařovací pohyb
Pórovitost může být také spojena s nekonzistentními podmínkami svařování. Náhlé změny v pokrytí plynem nebo v poloze hořáku mohou vystavit oblast roztaveného sváru vzduchu. Nadměrné rušení kolem svařovací zóny může mít podobný účinek.
Spíše než připisovat každý pór výplňovému materiálu je užitečnější zkontrolovat celé svařovací prostředí. Tento přístup je zvláště důležitý při použití hliníkového svařovacího drátu ER5183, protože drát, základní materiál, zařízení a okolní podmínky se během procesu svařování vzájemně ovlivňují.
Lze ER5183 použít pro jiné slitiny hliníku
ER5183 je spojen s 5083, ale jeho použití není omezeno na jedinou hliníkovou slitinu. Užitečnější otázkou je, zda je složení plniva vhodné pro konkrétní základní kov a požadavky hotového spoje.
Jiné slitiny hliníku a hořčíku mohou mít vlastnosti, díky kterým je vhodné plnivo obsahující hořčík. Skutečnost, že oba materiály jsou hliníkové slitiny, však automaticky neznamená, že by měly používat stejný výplňový drát.
Při zvažování jiné slitiny je třeba zkontrolovat několik bodů:
| Materiální ohled | Otázka ke zvážení |
| Slitinová rodina | Je složení obecného kovu kompatibilní s plnivem? |
| Společný účel | Jaké vlastnosti jsou požadovány od svařované oblasti? |
| Korozní podmínky | Bude spoj vystaven náročnému prostředí? |
| Metoda svařování | Je plnivo vhodné pro zvolený proces? |
| Podmínky výroby | Lze drát správně napájet a ovládat? |
Zde se také stává užitečným srovnání mezi různými výplňovými materiály. Plnivo navržené pro jednu skupinu hliníkových slitin může být zvoleno z jiných důvodů než plnivo navržené pro jinou skupinu.
Výběr by proto měl začít základním kovem a požadavky na spoje. Hliníkový svařovací drát ER5183 může být vhodný v některých situacích zahrnujících jiné hliníkové slitiny, ale vhodnost by měla být posuzována případ od případu a nikoli odvozena pouze z názvu slitiny.
Jak by se měl svařovací drát ER5183 skladovat a jak s ním zacházet
Stav svařovacího drátu před jeho dosažením ke svařovacímu hořáku může ovlivnit pracovní proces. Správné skladování je proto součástí kontroly materiálu spíše než problémem, který začíná teprve se začátkem svařování.
Drát by měl být chráněn před vlhkostí, prachem, olejem a jinými nečistotami. Jeho originální obal může pomoci chránit materiál při skladování, ale důležitá je i manipulace po otevření.
Několik základních postupů může pomoci udržet stav drátu:
- Nepoužitý drát uchovávejte na čistém a suchém místě.
- Vyvarujte se umístění otevřených cívek, kde se může shromažďovat vlhkost.
- S drátem manipulujte čistým zařízením.
- Udržujte drát mimo dosah olejů a jiných nečistot.
- Před umístěním cívky na svařovací zařízení zkontrolujte.
- Chraňte částečně použitý materiál, když se nepoužívá.
Pozornost by měla být věnována i poškození obalu. Pokud byl balíček otevřen, roztržen nebo vystaven nevhodným podmínkám, drát by měl být před použitím zkontrolován.
Skladování je zvláště důležité pro Aluminium Welding Wire ER5183, protože kontaminace nemusí být vždy viditelná na první pohled. Drát může vypadat použitelný, i když se jeho povrchový stav již změnil.
Dobrá manipulace nenahrazuje správnou přípravu svařování, ale odstraňuje z procesu jeden zdroj odchylek, kterému se lze vyhnout.
Na čem jsou kontroly kvality u svařovacího drátu ER5183 důležité
Kontrola kvality začíná před dodáním drátu do svařovací operace. Hotový výrobek si musí zachovat konzistentní materiálové složení a fyzický stav, aby mohl být zpracován a použit předvídatelným způsobem.
Pro výrobce zahrnuje kontrola drátu více než jen pohled na jeho vzhled. Výrobní proces vyžaduje kontroly v různých fázích, od surovin přes tvarování, povrchovou úpravu, navíjení a balení.
Mezi důležité oblasti kontroly mohou patřit:
| Kvalitní oblast | Co se kontroluje |
| Materiálové složení | Konzistence slitiny |
| Průměr drátu | Pravidelnost podél drátu |
| Stav povrchu | Čistý a vhodný povrch |
| Tvar drátu | Konzistentní tvarování a navíjení |
| Stav krmení | Hladký pohyb přes zařízení |
| Balení | Ochrana při skladování a přepravě |
Průměr drátu si zaslouží zvláštní pozornost, protože malé odchylky mohou ovlivnit chování při podávání. Stav povrchu je také důležitý, protože zbytky nebo kontaminace se mohou stát zdrojem problémů se svařováním.
Navíjení by se nemělo přehlížet. Správně tvarovaná cívka umožňuje drátu opustit obal kontrolovaným způsobem. Nerovnoměrné navíjení, poškozený drát nebo špatná manipulace mohou způsobit potíže s podáváním, i když samotný materiál odpovídá zamýšlenému složení.
pro Hliníkový svařovací drát ER5183 , řízení výroby tedy propojuje několik fází, které se na první pohled mohou zdát nesouvisející. Složení materiálu ovlivňuje svarový kov, tvarování drátu ovlivňuje podávání, stav povrchu ovlivňuje čistotu a balení ovlivňuje to, jak se materiál dostane na místo použití.
Vztah mezi ER5183 a 5083 je následně formován více než samotnou přídavnou slitinou. Základní kov, složení plniva, stav drátu, nastavení svařování, příprava spoje, skladování a výrobní kontroly, to vše má svůj podíl na tom, jak se svařovací proces chová.
NEXT:Jak výrobci hliníkového svařovacího drátu kontrolují kvalitu drátu
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát

