


Hliníkový svařovací drát
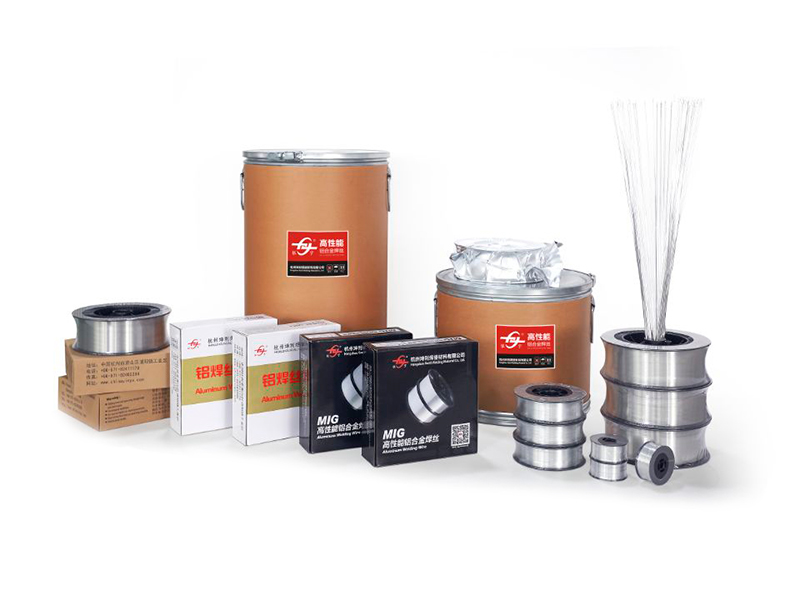
ER4047 Aluminium Mig Svařovací drát
4047 je přídavný kov z 12% křemíkového hliníku, který má vynikající odolnost proti korozi a nízký bod tání zajišťující velmi nízký počet deformací v základním kovu, doporučený pro svařování slitin jako 1060, 1350, 3003, 3004, 5052, 6060,6061,6063 atd. a licí slitiny Al, jako je 710,0,711,0,
E-mail: rich@chinayinyu.com
Kontaktujte nás
Popis výrobku
Al-Si12 Eutektická slitina
ER4047 Hliníkový svařovací drát
Vysoký obsah křemíku | Pájení a fúzní aplikace
11–13 %
Silicon Range
577-582 °C
Eutektická tavenina
0,35-0,45 S/cm
Vodivost
ER4047 je téměř eutektický hliník-křemík výplňový kov obsahující 11,0 % až 13,0 % křemíku. Toto složení poskytuje nejnižší bod tání mezi svařovacími dráty z hliníkové slitiny, takže je vhodné pro pájení natvrdo a svařování tenkovrstvých materiálů. Vysoká koncentrace křemíku vytváří tekutou svarovou lázeň se sníženým smrštěním při tuhnutí. Křemík také minimalizuje tvorbu křehkých intermetalických sloučenin při spojování hliníku s ocelí s povlakem nebo s odlišnými kovy.
Hustota (pevná) 2,65 g/cm³
Elektrický odpor 46 nΩ·m
Tepelná vodivost 155 W/m·K
Koeficient expanze 21,5 um/m-K
Základní výkonnostní atributy
Eutektická tekutost
Složení 11-13% křemíku vytváří úzký rozsah mrazu pouze 5°C, což umožňuje, aby svarová lázeň snadno proudila do těsných mezer a složitých geometrií spojů. Tato vlastnost podporuje pájení lapovaných spojů a opravy hliníkových odlitků.
Zmírnění horkých trhlin
Vysoký obsah křemíku zvyšuje objemový podíl eutektické fáze na hranicích zrn, čímž se přizpůsobuje teplotním kontrakčním deformacím během tuhnutí. To snižuje náchylnost k praskání při svařování slitin s vysokým obsahem hořčíku 5xxx nebo když se mění úrovně ředění.
Kompatibilita pájení
Nízká teplota likvidu (582°C) umožňuje pájení hliníkových sestav ponorem a hořákem bez roztavení základního materiálu. Pevnost spoje dosahuje 120-150 MPa ve správně konfigurovaných přeplátovaných spojích.
Kontrola porozity
Křemík působí jako deoxidační činidlo, které snižuje rozpustnost vodíku v roztavené svarové lázni. To má za následek nižší úrovně pórovitosti ve srovnání s plnidly z čistého hliníku, zejména při svařování eloxovaných nebo oxidovaných povrchů.
TECHNICKÝ LIST
Průměry drátů
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Přesné broušení, tolerance ±0,007 mm
Povrchová úprava
Oholený odmaštěný oxid řízený
Obsah povrchového kyslíku pod 80 ppm
Konfigurace zařazování
D200 / D300 / K300 / Výplatní bubny
Vrstva navinutá s roztečí traverz 0,85-1,1mm
Normy shody
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certifikace CE pro tlaková zařízení
⸬
Průmyslová aplikační matice
HVAC & Chlazení
Pájené hliníkové tepelné výměníky, kondenzátorové spirály, jádra výparníku, sestavy vedení kapaliny
Automobilový přenos tepla
Nádrže chladičů, topná jádra, chladiče plnicího vzduchu, chladiče oleje, chladicí desky baterií
Elektrotechnika
Spoje přípojnic, vinutí transformátorů, pouzdra kondenzátorů, přechody z hliníku na měď
Oprava aditiv
Restaurování hliníkových odlitků, oprava pórovitosti odlitků, nánosy opotřebených povrchů
Lehké konstrukce
Sestavy tenkostěnných trubek, lepení voštinových panelů, letecké nestrukturální konzoly
Výroba energie
Opravy skříně generátoru, komponenty chladicího systému pro transformátory, výroba sběrnicového potrubí
Neúplné spojení v pájených spojích
Zvyšte teplotu předehřívání základního kovu na 250-300°C. Ověřte, zda je výplňový kov nanesen na celou délku spoje. Udržujte vůli spoje mezi 0,05 mm a 0,15 mm pro působení kapilárního toku.
Eroze nebo tavení obecných kovů
Snižte dobu setrvání hořáku a řiďte přívod tepla. Pro tenké materiály (pod 1,5 mm) použijte nižší rychlost podávání drátu a rychlost pojezdu nad 40 cm/min. Zvažte pulzní parametry GTAW se špičkovým proudem pod 140A.
Šedé nebo černé zbytky na svaru
Nadměrná segregace nebo oxidace křemíku. Zkontrolujte čistotu ochranného plynu (minimálně 99,996 % argonu). Zvyšte průtok plynu na 18-22 l/min a ověřte nepřítomnost průvanu v blízkosti svařovací zóny.
Zborcení drátu na hnacích kladkách
Přepněte na válce s U-drážkou s přítlačným tlakem nastaveným na nejnižší efektivní nastavení. Použijte prodlouženou teflonovou vložku s o 0,1 mm větším vnitřním průměrem než drát. Snižte napětí na náboji cívky drátu.
Protokol příjmu a úložiště
- Po obdržení zkontrolujte neporušenost obalu. Jakékoli poškození vakuového těsnění vyžaduje okamžitou kontrolu drátu nebo jeho vyřazení.
- Cívky skladujte v originálních obalech na místech bez polétavého prachu, olejové mlhy nebo chemických výparů.
- Skladovací teplotu udržujte mezi 10°C a 35°C. Relativní vlhkost nesmí překročit 55 %.
- Otočte materiál pomocí metody FIFO. Maximální trvanlivost v neotevřeném balení je 36 měsíců.
Úprava před použitím
- Před otevřením uzavřeného obalu nechte drát aklimatizovat na okolní teplotu svařování po dobu 12 hodin.
- Cívky skladované při teplotě nižší než 10 °C kondicionujte při teplotě 20-25 °C po dobu 24 hodin, abyste eliminovali riziko kondenzace.
- Po otevření použijte drát do 72 hodin. Částečně použité cívky lze skladovat v suché skříni při 30-40°C.
- Nepřenášejte drát mezi cívkami, protože by došlo k narušení vzoru navíjení vrstvy.
Základní linie parametrů svařování
- GMAW (1,2 mm): 18-22V, 100-160A, 100% Argon 18-22 l/min, výsuv 15-20 mm.
- GTAW (2,4mm): 80-140A, AC rovnováha 65-75%, 100% Argon 10-15 L/min.
- Pájení (hořák): Neutrální plamen, typ tavidla FB3-S, teplota základního kovu 580-610°C.
ER4047 Aluminium Mig Svařovací drát
Pochází z Číny,
Marketing do světa.
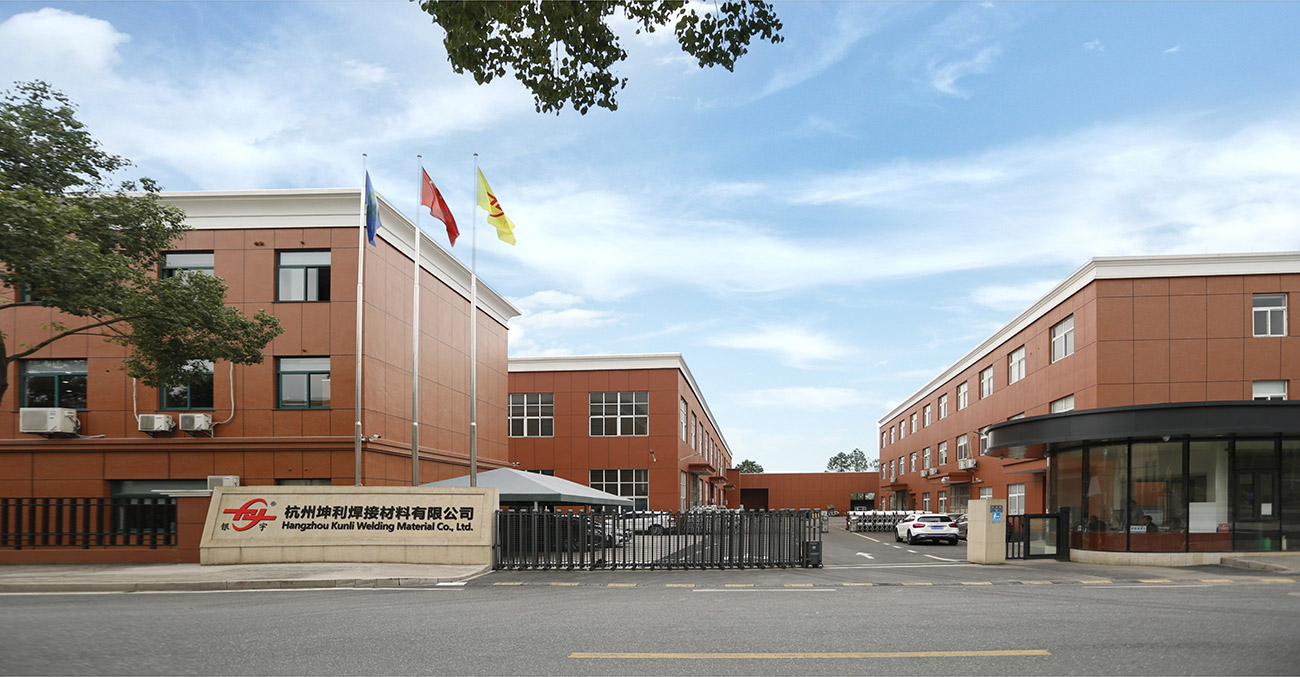
Hangzhou Kunli svařovací materiály Co., Ltd. se nachází v průmyslové zóně města Puyang,
okres Xiaoshan, Hangzhou, provincie Zhejiang. Jedná se o špičkovou technologii a vysoký výkon
Čína ER4047 Aluminium Mig Svařovací drát výrobce a
velkoobchod ER4047 Aluminium Mig Svařovací drát dodavatele. Společnost má více než 20 let zkušeností s výrobou drátů z hliníkové slitiny, s mezinárodním pokročilým zařízením na výrobu svařovacích drátů z hliníkové slitiny, kompletním testovacím zařízením, stabilním výrobním procesem a přísným systémem kontroly kvality. Vysoký výkon OEM/ODM ER4047 Aluminium Mig Svařovací drát vyráběné společností úspěšně prošly řadou mezinárodních autoritativních certifikací, jako jsou DB, CE, ABS, DNV, CCS atd.,. Máme více než 200 MT výrobní kapacity za měsíc a 50 % bylo vyvezeno do více než 30 zemí, jako jsou USA, Mexiko, jihovýchodní Asie, Japonsko, Korea, Austrálie, Nový Zéland atd.
-

30+
POUŽÍVÁ SE V SEKTORU TECHNOLOGIE TĚŽKÉHO PRŮMYSLU
-

35
LÉTA ZKUŠENOSTÍ VÝZKUMU A VÝVOJE
-

200+
DRUŽSTEVNÍ VELKÉ VÝZKUMNÉ A VÝVOJOVÉ INSTITUCE
-

20+
ZEMĚ A REGIONY GLOBÁLNÍHO OBCHODU
Pochází z Číny,
Marketing do světa.
Více než 90 % našich operátorů v terénu má odborné a technické vzdělání a dlouholeté zkušenosti se zpracováním a montáží zařízení. Právě díky tomuto jednotnému, oddanému, průkopnickému, kvalifikovanému a zkušenému týmu mohou být technologie a produkty společnosti neustále aktualizovány a vylepšovány.


BÝT V KONTAKTU
Pošlete nám zprávu
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát
::: Poslední zprávy :::
-
Vlastní svařovací drát z hliníkové slitiny: Klí...
Nov 06, 2026
Svařovací technik OEM, který získává přídavný kov pro program výroby kolejnic, nemůže ověřit vlastní svařovací drát z hliníkové slitiny metodou pokusů a...
-
Specifikace hliníkového svařovacího drátu: Klíč...
Nov 04, 2026
Hliníkový svařovací drát RFQ s nápisem „ER5356, 1,2 mm, 500 kg“ ponechává na dodavateli nejméně jedenáct rozhodnutí. Tolerance průměru, odlitek, šroubov...
-
Jak testovat kvalitu svařovacího drátu hliníku:...
Oct 09, 2026
Proč testovat drát, než dosáhne zbraně? Práce je jednoduchá, dokud drát nedorazí: 3 m dlouhá krabicová sekce 6061-T6, 1,2 mm cívka ER5356 a MIG pistol...
-
Proč má hliníkový svařovací drát ER5183 dobrý v...
Oct 12, 2026
Když je třeba spojit hliníkové díly, výplňový drát má přímou souvislost s tím, jak se hotový spoj chová. Volba není jen otázkou výběru drátu, který se může ...
-
Jak výrobci hliníkového svařovacího drátu kontr...
Oct 05, 2026
Svařovací drát hliníku prochází několika výrobními fázemi, než je připraven k použití. Stav suroviny, konzistence slitiny, konečný průměr drátu, stav povrch...
-
Normy kvality pro výrobu hliníkového svařovacíh...
Oct 28, 2026
Skutečné náklady na drát, který pouze vypadá v souladu Cívka hliníkového svařovacího drátu může projít kontrolou a přesto zastavit výrobní linku. Šarž...
Rozšíření o průmyslové informace
Více informací o ER4047 Aluminium Mig Svařovací drát
ER4047 Hliníkový svařovací drát MIG
Jako a Er4047 Aluminium Mig Welding Wire.html výrobce , přizpůsobujeme konfiguraci produktu aplikaci, provozním limitům, rozhraním a kritériím přijetí definovaným pro každý projekt.
Jako a specialized Výrobce svařovacího drátu Aluminium Mig ER4047 , Hangzhou Kunli Welding Materials Co., Ltd. vyrábí téměř eutektický přídavný kov Al-Si12 s 11–13 % křemíku. Toto složení poskytuje nejnižší bod tání mezi hliníkovými svařovacími dráty, což z něj činí preferovanou volbu pro pájení natvrdo, tenkorozměrné svařování a aplikace, kde je rozhodující tekutost a odolnost proti praskání. Náš drát se vyrábí v naší továrně v Číně s více než 20 lety zkušeností, s použitím pokročilého vybavení a přísné kontroly kvality, aby byl zajištěn konzistentní výkon.
Přehled produktu
ER4047 je eutektická slitina s úzkým rozsahem tání 577–582 °C, poskytuje vynikající tekutost a snížené smršťování při tuhnutí. Je určen pro spojování hliníkových slitin jako 1060, 1350, 3003, 3004, 5052, 6060, 6061 a 6063, stejně jako litých slitin jako 710.0 a 711.0. Vysoký obsah křemíku minimalizuje praskání za tepla a zlepšuje odolnost proti korozi, takže je ideální pro výměníky tepla HVAC, automobilové chladiče, elektrické přípojnice a opravy litých součástí.
Klíčové specifikace
| Parametr | Hodnota |
|---|---|
| Obsah křemíku | 11,0 – 13,0 % |
| Rozsah tavení | 577 až 582 °C |
| Hustota | 2,65 g/cm³ |
| Elektrická vodivost | 0,35 – 0,45 S/cm |
| Tepelná vodivost | 155 W/m·K |
| Koeficient expanze | 21,5 um/m-K |
Dostupné konfigurace
ER4047 dodáváme v řadě průměrů a balení, aby vyhovovaly různým svařovacím procesům a výrobním měřítkům:
- MIG drát: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – cívky 0,5, 2, 5, 6, 7, 9 kg
- TIG tyče: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – balení 5 nebo 10 kg
- Balení bubnu: 40 nebo 80 kg pro automatické krmení
- Cívky: 8–15 kg pro ruční nebo poloautomatické použití
Všechny dráty jsou přesně broušeny s tolerancí ±0,007 mm, oholeny, odmaštěny a řízeny oxidem, aby se povrchový kyslík udržoval pod 80 ppm. Navíjení vrstev s roztečí traverz 0,85–1,1 mm zajišťuje plynulé podávání a stabilní oblouk.
Aplikace Fit
ER4047 je navržen pro procesy, kde je zásadní nízký bod tání a vysoká tekutost:
- HVAC a chlazení: Pájené hliníkové výměníky tepla, kondenzátorové spirály, jádra výparníků
- Automobilový průmysl: Nádrže chladičů, topná jádra, chladiče plnicího vzduchu, chladicí desky baterií
- Elektrické: Spoje přípojnic, vinutí transformátoru, přechody hliník-měď
- Oprava aditiv: Restaurování tlakových odlitků, oprava pórovitosti, nánosy opotřebovaných povrchů
- Lehké konstrukce: Tenkostěnné trubky, voštinové panely, nekonstrukční letecké konzoly
Parametry svařování
Optimální výsledky závisí na procesu a návrhu spoje. Náš technický tým může doporučit konkrétní parametry, ale typické základní linie jsou:
| Proces | Parametrs |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100% Argon 18–22 l/min, výsuv 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, AC rovnováha 65–75 %, 100 % Argon 10–15 l/min |
| Pájení hořákem | Neutrální plamen, tok FB3-S, obecný kov 580–610°C |
Zajištění kvality a dodržování předpisů
Náš ER4047 je vyráběn v rámci certifikovaných systémů ISO9001, ISO14000 a ISO18001. Každá šarže prochází chemickou analýzou, mechanickým testováním a ověřováním svařovacího výkonu pomocí pokročilého vybavení, jako jsou spektrometry Shimadzu PDA a svařovací roboty OTC. Drát splňuje AWS A5.10 (ER4047) a ISO 18273 (S Al 4047A) a je certifikován CE pro tlaková zařízení. Jsme také držiteli certifikací DB, ABS, DNV a CCS, které podporují námořní a konstrukční aplikace.
Skladování a manipulace
Pro zachování kvality drátu skladujte cívky v originálním balení na čistém a suchém místě (10–35°C, relativní vlhkost <55 %). Před otevřením nechte uzavřené obaly 12 hodin aklimatizovat. Po otevření spotřebujte do 72 hodin nebo skladujte v suché skříni při 30–40°C. Maximální trvanlivost v neotevřeném balení je 36 měsíců.
Informace, které používáme ke konfiguraci vašeho řešení
Pro přípravu přesné nabídky a technického návrhu potřebujeme následující detaily projektu:
- Základní materiál slitina a tloušťka
- Proces svařování (MIG, TIG, pájení) a návrh spojů
- Požadovaný průměr drátu a typ balení
- Objem výroby a harmonogram dodávek
- Jsou vyžadovány jakékoli specifické normy nebo certifikace
Naši technici používají tyto informace k doporučení optimální konfigurace drátu a poskytují pokyny pro parametry svařování.
Související produkty
Prozkoumejte naši kompletní nabídku hliníkových svařovacích drátů, včetně ER4043 Silikonový hliníkový svařovací drát pro univerzální svařování, ER5356 hliníkový svařovací drát pro aplikace s vysokou pevností a ER5183 Hliníkový svařovací drát pro námořní spoje. Pro více možností navštivte naši kategorii Hliníkové svařovací dráty.
Nejčastější dotazy
Jaká je hlavní výhoda ER4047 oproti ER4043?
ER4047 má vyšší obsah křemíku (12 % oproti 5 %), což mu dává nižší bod tání a vynikající tekutost. Díky tomu je ideální pro pájení a tenkorozměrné svařování, kde jsou vyžadovány těsné mezery a minimální deformace.
Lze ER4047 použít pro svařování hliníku 6061?
Ano, ER4047 se doporučuje pro 6061 a další slitiny 6xxx. Poskytuje dobrou odolnost proti prasklinám a korozi, ačkoli pro vyšší požadavky na pevnost může být preferován ER5356.
Jaké možnosti balení jsou k dispozici pro automatizované svařovací linky?
Nabízíme bubny o hmotnosti 40 nebo 80 kg pro kontinuální podávání a také cívky s přesným navíjením vrstvy pro zajištění hladkého odvíjení drátu. Vlastní balení může být uspořádáno pro specifické požadavky linky.
Jak zajistíte konzistentní kvalitu napříč šaržemi?
Náš výrobní proces zahrnuje přísnou vstupní kontrolu materiálu, monitorování během procesu a závěrečné testování chemického složení, mechanických vlastností a svařovacího výkonu. Každá šarže je sledovatelná a zdokumentovaná.
Poskytujete technickou podporu pro optimalizaci parametrů svařování?
Ano, naši svářečští inženýři vám mohou pomoci s výběrem parametrů, řešením problémů a v případě potřeby i s podporou na místě. Úzce spolupracujeme se zákazníky, abychom zajistili úspěšnou implementaci.

RYCHLÉ ODKAZY
PRODUKT
KONTAKTUJTE NÁS
-
Jianpu Road č. 2 Puyang Město Xiaoshan Okres Hangzhou Zhejiang Čína 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
