
MIG hliníkový svařovací drát vs TIG hliníková svařovací tyč: Průvodce výběrem
Rozhodování v dílně mezi MIG hliníkovým svařovacím drátem a TIG hliníkovým svařovacím drátem je zřídka o tom, že jeden produkt je lepší. Cívka 12 kg drátu ER5356 MIG a 1 kg svazek rovných tyčí TIG ER5356 mají stejné číslo slitiny, ale slouží různým výrobním realitám. Drát MIG musí procházet vložkou, kontaktním hrotem a tryskou bez hnízdění ptáků nebo zpětného spálení. TIG prut musí zůstat rovný, čistý a snadno podávat ručně do malé louže. Stejná metalurgie se chová odlišně, když je nanášení automatické než ruční.
Závěr jednou větou: Vyberte si hliníkový svařovací drát MIG, pokud potřebujete nanášecí rychlost na 3 mm a silnější materiál; zvolte TIG hliníkovou svařovací tyč, když potřebujete tepelnou kontrolu a kosmetiku spojů na tenkých úsecích nebo kritických kořenových průchodech.
Procesní rozdíly, které mění výběr plní
MIG svařování hliníku využívá spojitou drátěnou elektrodu a elektrický oblouk, který taví jak základní kov, tak drát. TIG svařování hliníku používá netavitelnou wolframovou elektrodu, střídavý oblouk a samostatnou výplňovou tyč. Tento rozdíl práva nákupu a zacházení s přídavným kovem.
| Srovnávací bod | MIG drát pro svařování hliníku | TIG svařovací tyč na hliník |
|---|---|---|
| Výplňový formulář | Nepřetržitý cívkový drát | Řez tyč nebo drát podávaný ručně |
| Regulace tepla | Nastavení podle napětí, posuvu drátu a spouště | Noční úprava upravuje okamžitě |
| Praktická tloušťka | Nejlépe od 3 mm výše | Nejlépe od 0,8 mm do 6 mm |
| Depoziční rychlost | vysoká; více kg za hodinu na dlouhých kloubech | Nízká až střední; omezeno ručním krmením |
| Vzhled svaru | Mírně konvexní, komerční úprava | Hladký, čistý, snadno ovladatelný na viditelných plochách |
| Typické vady | Problémy s krmivem, zpětné vypalování, pórovitost | Začlenění wolframu, putování oblouku, zkreslení |
| Zručnost operátora | Nastavení je kritické; technika se snadněji učí | Vysoká manuální zručnost; koordinace pochodně a tyče |
Oba procesy používají 100% argon nebo směs argon-helium pro hliník. Ani jeden z nich nepoužívá při běžné výrobě plněný drát. Sortiment slitin je stejný pro dráty MIG a tyče TIG, což je důvod, proč proces a požadavky na spoje ovlivňující konečné rozhodnutí o koupi více než samotná rodina slitin.
Rodinné slitiny: 4xxx vs 5xxx plniva
TIG tyč a MIG drát jsou k dispozici ve stejných rodinách slitin. Čtení „tyč“ v čísle dílu neznamená nižší kvalitu; to znamená, že materiál je nařezán na délku určení pro ruční podávání. Logika výběru metalurgie zůstává stejná.
Řada 4xxx: Plniva na silikonu
ER4043 je výchozí plnivo pro svařování 6061, 6063 a mnoha hliníkových litých dílů. Obsahuje asi 5 % křemíku, který dává tekutou louži, dobrou smáčivost a odolnost proti praskání za horka. Je shovívavý na špinavých nebo smíšených obecných kovech a funguje dobře v aplikacích MIG i TIG. Kompromisem je nižší pevnost při svařování a šedém nebo tmavém povrchu po eloxování. Pro opravy a tenké výlisky, Silikonový svařovací drát ER4043 je často první volbou.
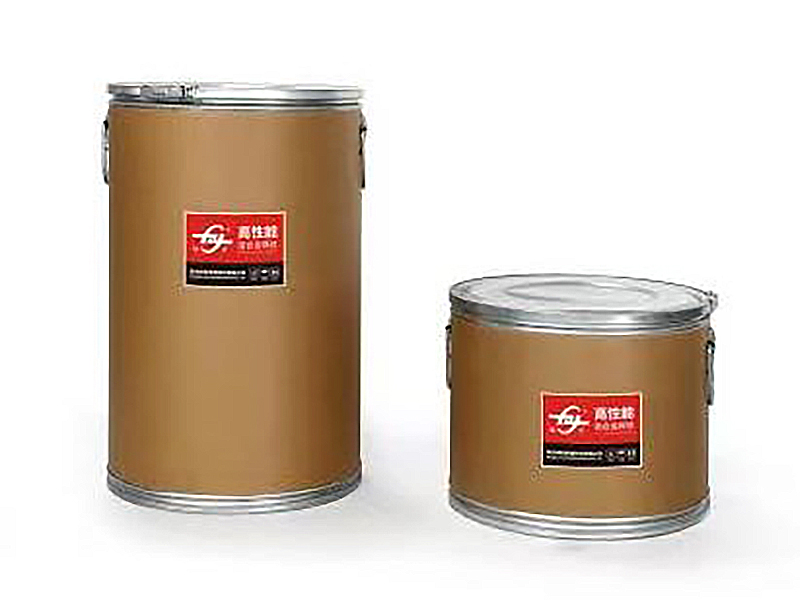 Výrobci,dodavatelé hliníkového svařovacího drátu ER4043 Vzhledem k tomu, že ER4043 výrobci hliníkového svařovacího drátu a OEM / ODM dodavatelé, Hangzhou Kunli svařovací materiály Co., Ltd. poskytují velkoobchodní... Zobrazit produkt →
Řada 5xxx: Plniva na bázi hořčíku
ER5356 přidává zhruba 5 % hořčíku a vytváří vyšší pevnost v tahu, lepší barevnou shodu po eloxování a silnější odolnost proti korozi v mořské atmosféře. Je to běžná TIG tyč pro opravy lodí a architektonických kolejnic a běžný MIG drát pro rámy, přívěsy a tlakové nádoby. U obecného kovu 5083 poskytuje ER5183 o něco vyšší pevnost při svařování a lepší služby ve slané vodě než ER5356. Obchody, které svařují námořní hliník, často přecházejí do ER5183 hliníkový svařovací drát pro stavební práce. Tam, kde musí spoj po svařování odpovídat eloxované barvě, ER5356 hliníkový svařovací drát zůstává referenční volbou.
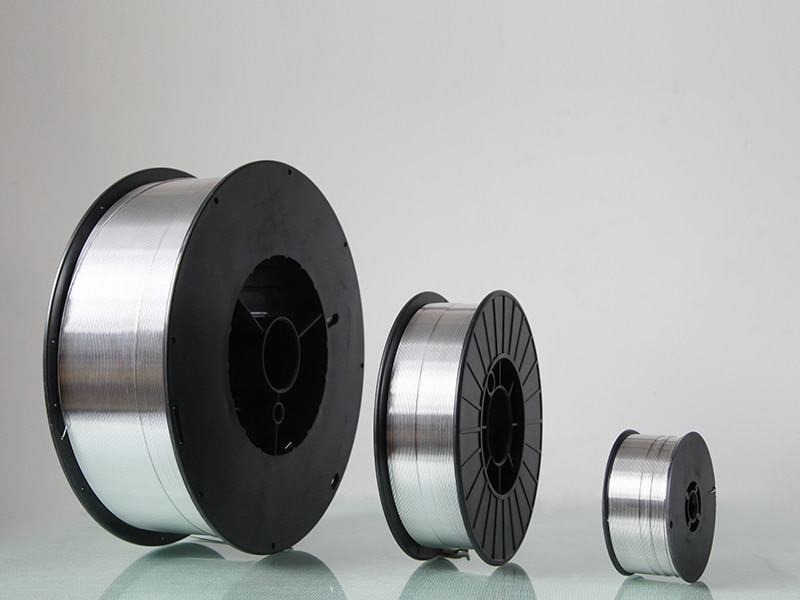 Hliníkový svařovací drát ER5356 - výrobce Kunliwelding Kunli je vaším oblíbeným velkoobchodem pro hliníkový svařovací drát ER5356, který nabízí ideální odolnost proti korozi a pevnosti. Vhodné pro námořní,... Zobrazit produkt →
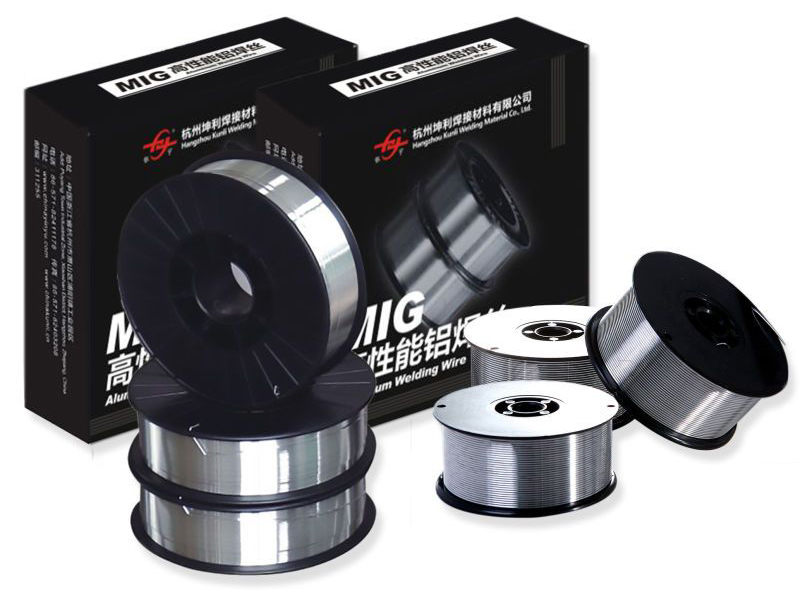 Výrobci hliníkového svařovacího drátu ER5183 – dodavatelé Kunli Hliníkový svařovací drát ER5183 od výrobce Kunli, vhodný pro automobilové a průmyslové svařování s velkou pevností a... Zobrazit produkt →
| Slitina | série | Přidání klíče | Nejlepší základní kovy | Eloxování | Typické použití |
|---|---|---|---|---|---|
| ER4043 | 4xxx | 5 % Si | 6061, 6063, lit | Šedá až tmavá | Výlisky, tenké profily, opravy odlitků |
| ER5356 | 5xxx | 5 % Mg | 5052, 5083, 6061 | Dobrá barevná shoda | Námořní, architektonické, automobilové |
| ER5183 | 5xxx | ~5 % Mg plus mírné zjemnění | 5083, 5086, 5052 | Mírný barevný rozdíl | Lodě, tanky, vysokopevnostní výrobky |
Pokud svařujete hliník řady 6xxx, je plnivo 4xxx obvykle bezpečnější volbou, když praskání a tečení představují hlavní rizika. Pokud potřebujete pevnost a odolnost proti korozi u základního kovu 5xxx, použijte výplň 5xxx. Toto pravidlo platí jak pro cívkové MIG dráty, tak pro rovné TIG tyče.
Praktická kritéria výběru pro svařovnu
Dalším krokem je přiřazení výplňového formuláře k zakázce. Použijte následující návod:
- Hliníkovou svařovací tyč TIG zvolte, když je spoj viditelný, základní kov je tenký nebo specifikace vyžaduje minimální zkreslení.
- Pokud máte dlouhý spoj, tlusté části nebo plán, který závisí na nepřetržitém výkonu, zvolte MIG hliníkový svařovací drát.
- Přizpůsobte přídavnou slitinu základního kovu: 4xxx pro 6xxx a odlitky, 5xxx pro 5xxx a některé aplikace 6xxx.
- Zkontrolujte průměr: 1,6 mm tyč je praktická pro TIG na 2–3 mm plechu, zatímco 1,2 mm MIG drát je běžným výchozím bodem pro sériové svařování.
Důležitá je také poloha a přístup. Hořák TIG se může pomocí kratší tyče dostat do úzkých rohů a vnitřních profilů. MIG pistole je rychlejší na dlouhých horizontálních koutech a svislých svarech poté, co operátor vyvine techniku. Pokud nastavujete automatizovanou nebo robotickou buňku, MIG drát je téměř vždy praktickou odpovědí, protože poskytuje vstupní a procesní data.
Podrobný rozpis toho, jak tyto proměnné kombinace, najdete v našem průvodce výběrem hliníkového plniva MIG a TIG . Na jednom místě pokrývá lícování obecných kovů, nastavení podávání drátu a běžné závady.
Otázky kvality a nákupu, které rozhodují o nákladech projektu
Hliníkový přídavný kov není komoditou, pokud dodavatel nemůže kontrolovat výrobní proces. Viditelné rozdíly se projevují v četnosti odmítnutí, přepracování a zpoždění dodávek.
- Čistota povrchu. Oxid hlinitý absorbuje vlhkost ze vzduchu. Špatná příprava povrchu poréznost svarů MIG i TIG.
- Tolerance průměru. Drát, který se pohybuje mimo toleranci, mění objem podávání i plněn. U prutů TIG se stejný problém týká ovládání louže.
- Odlítek a šroubovice. U drátu MIG otevřený odlitek nebo nepravidelná šroubovice řízení drátu, hnízdění ptáků a nerovnoměrné chování oblouku.
- Přímost. Ohnuté TIG tyče se obtížně přesně podávají a vytvářejí variabilitu dlouhých ručních svarů.
- Sledovatelnost. Tepelná čísla certifikované mechanické vlastnosti jsou důležitější, když bude svar kontrolován třetí stranou.
V našem závodě se navíjené MIG dráty a TIG tyče nařezané stejné se stejnými postupy kontroly a kontroly slitin. Certifikace jako DB, CE, ABS, DNV a CCS podporují námořní, železniční a tlakové aplikace. Když pracujete se zkušeným výrobce hliníkového svařovacího drátu Před zkušebním odesláním materiálu si můžete vyžádat certifikáty, zprávy o rozměrech a sledovatelnost šarže.
Závěr: Kupte si formulář, který odpovídá kloubu
Shrnutí rozhodnutí jednou větou: pro tlusté výrobní práce si kupte hliníkový svařovací drát MIG; pro přesné, nízkoteplotní spoje si kupte TIG hliníkovou svářečku.
Mnoho obchodů nakupuje obojí, protože aplikační mix se mění od zaměstnání k zaměstnání. Opravna může potřebovat pouze TIG tyče pro tenké plechy, malé nádrže a viditelné rámy. Výrobní linka může potřebovat deset cívek MIG drátu pro jednu dávku. Pokud provozujete oba typy prací, dodavatel, který dokáže dodat oba produkty z jednoho tepla, zjednoduší vám inventuru a dokumentaci.
Při vyrovnávání cen porovnejte celkové náklady na hotový svar, nikoli pouze náklady na kilogram. Drát MIG se zdá levnější ve velkých cívkách, ale nastavení a tok ochranného plynu může tuto výhodu u krátkých zakázek vyvážit. Tyče TIG se snadno skladují a nevyžadují podavač drátu, ale čas obsluhy je často vyšší náklady.
Udržujte jednoduchou specifikaci materiálu, ověřte si kvalitu dodavatele a zvolte formu, kterou skutečně vaše zařízení vyrábí a může podporovat. Pokud plánujete velkou objednávku nebo nové ověření procesu, promluvte si s a důvěryhodný dodavatel hliníkového přídavného kovu balení o slitině, průměru a možností.
NEXT:Co poskytuje životnost hliníkového svařovacího drátu 4943
Související produkty
-
 Ukázat více
5154 Svařovací drát z hliníkové slitiny
-
 Ukázat více
ER4043 Silikonový hliníkový svařovací drát
-
 Ukázat více
ER4047 Aluminium Mig Svařovací drát
-
 Ukázat více
Drát ze slitiny Al-Mg ER5154
-
 Ukázat více
ER5087 Hořčíkový hliníkový svařovací drát
-
 Ukázat více
Hliníkový svařovací drát ER5183
-
 Ukázat více
Hliníkový svařovací drát ER5356
-
 Ukázat více
ER5554 Hliníkový svařovací drát
-
 Ukázat více
ER5556 hliníkový svařovací drát
-
 Ukázat více
ER1100 hliníkový svařovací drát
-
 Ukázat více
ER5754 Hliníkový svařovací drát
-
 Ukázat více
ER2319 Hliníkový svařovací drát

